


Cad a Théann Isteach le Dísle Stampála a Dhéanamh
Ní tasc amháin é dísle stampála a thógáil a sheasann faoi na milliúin timthriallta preasa. Is seicheamh de chinntí idirspleácha é: anailís a dhéanamh ar do chuid, roghnú ábhair, imréitigh innealtóireachta, comhpháirteanna meaisínithe, teaschóireáil, triail a bhaint as a chéile agus a rith. Léim nó Rush aon chéim, agus go mainneoidh an bás go luath. Téann an treoir seo tríd an sreabhadh oibre ar fad ionas gur féidir leat dul i ngleic le gach céim go muiníneach, cibé an bhfuil siopa aon duine á rith agat nó an bhfuil roinn uirlisí iomlán á bhainistiú agat.
Cad is bás stampála ann agus conas a oibríonn sé
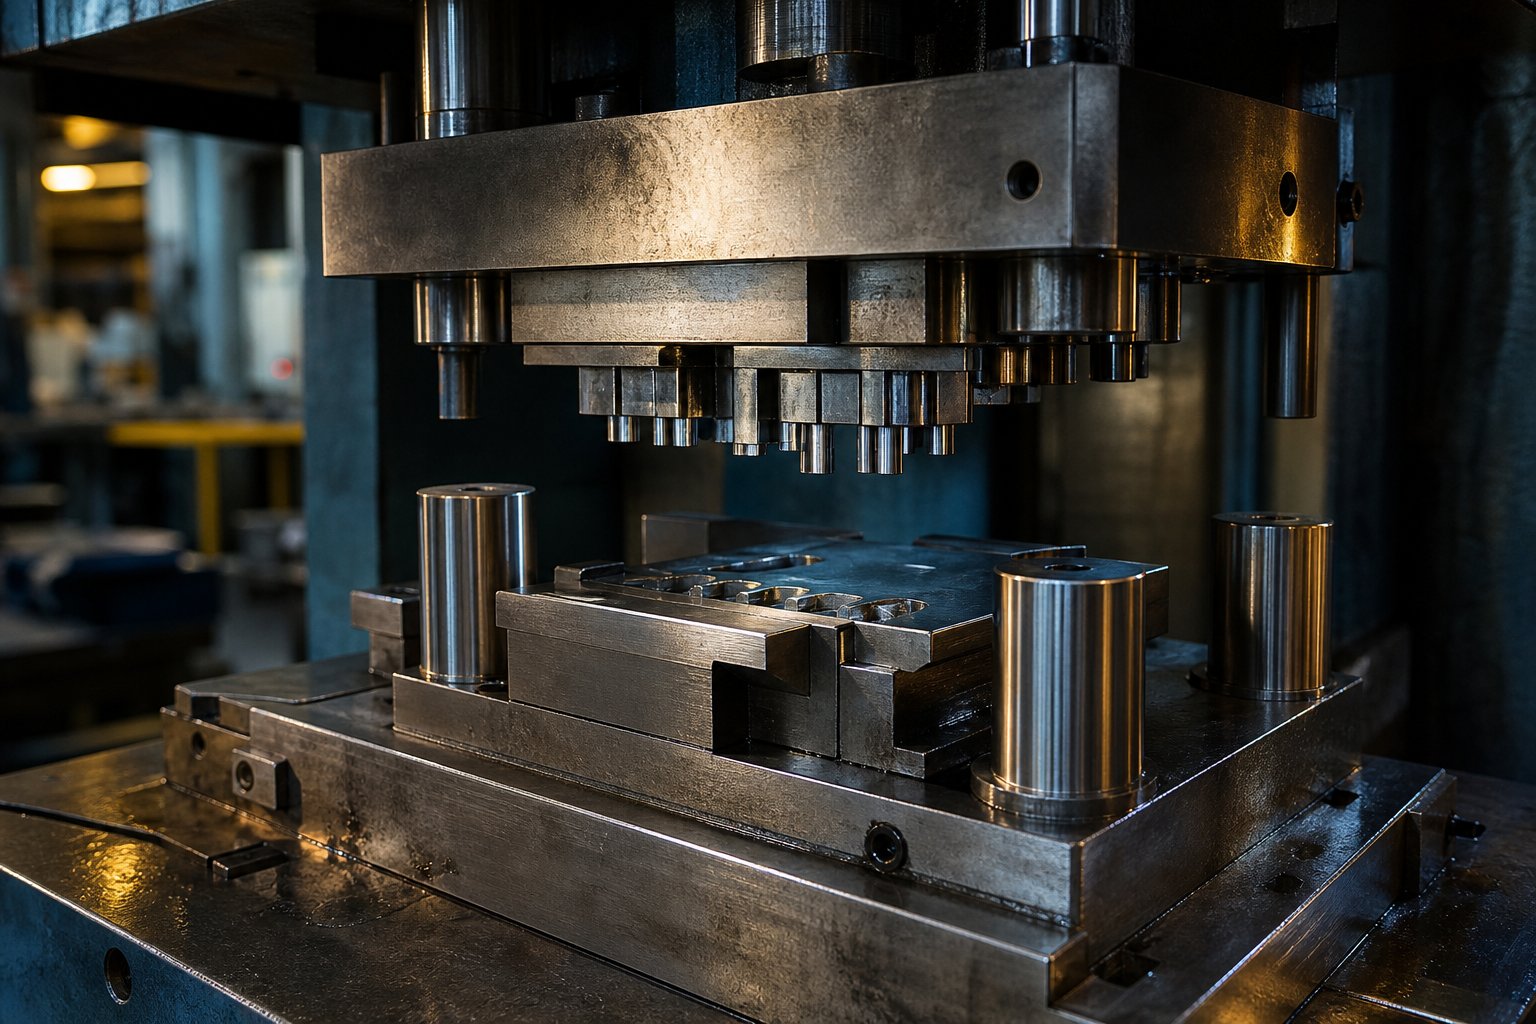
Mar sin, cad é stampáil i dtéarmaí praiticiúla? Ar an mbealach is simplí, is uirlis speisialaithe é dísle stampála atá suite taobh istigh de phreas a úsáideann fórsa chun gearradh, lúbadh nóleathán miotail a fhoirmiú i gcruth críochnaithe. Téann an leath uachtarach (punch) isteach sa leath íochtair (bloc bás), agus glacann an t-ábhar atá gafa eatarthu an fhoirm atá beartaithe. Is é sin an croí-shainmhíniú stampála. Má tá tú tar éis smaoineamh ar cad is stampáil miotail ann, déan pictiúr de ghearrthóir fianán atá tiomáinte ag na mílte tonna d'fhórsa hiodrálacha nó meicniúil, ag táirgeadh páirteanna comhionann ar luas ard.
Cuidíonn sé le fráma an tionscadail a thuiscint cad iad na básanna sa chomhthéacs déantúsaíochta níos leithne. Is tacair uirlisí meaisínithe iad díslí a mhúnlaíonn amhábhar trí fhórsa rialaithe. I stampáil miotail go sonrach, oibríonn an bás agus an punch le chéile mórán cosúil le fiacla uachtaracha agus íochtair: baineann ceann amháin brú, soláthraíonn an ceann eile an cuas meaitseála.
Príomh-Chomhpháirteanna Ní mór do gach Tógálaí Die a Thuiscint
Sula ngearrann tú aon chruach, ní mór duit fios a bheith agat cad a dhéanann gach cuid den dísle agus cén fáth a bhfuil tábhacht leis. Seo iad na comhpháirteanna lárnacha:
- Bróg bás (bróg íochtair)- an bonnphláta a dhaingníonn an bloc dísle agus a choinníonn dolúbthacht struchtúrach faoi ualach.
- Sealbhóir punch (bróg uachtarach)Feistíonn - an punch agus dáileann sé fórsa an phreasa go cothrom trasna dromchlaí gearrtha nó foirmithe.
- Pláta stripperDéanann - an t-ábhar leatháin a bhaint den phunch tar éis gach stróc, rud a choscann subha agus dífhoirmiúchán páirteach.
- Bioráin treoracha agus busings- ailíniú beacht a choinneáil idir na leatha uachtaracha agus íochtaracha, cruaite go hiondúil go 58 HRC nó níos airde.
- Córas earraighSoláthraíonn - brú stripping rialaithe agus, le linn dísle a fhoirmiú, cuireann - fórsa coinneála i bhfeidhm.
- Pláta tacaSuíonn - taobh thiar den phunch chun cosc a chur ar an sealbhóir punchála ó dhífhoirmiú faoi thionchar arís agus arís eile.
Bíonn tionchar ag gach comhpháirt ar shaol an dísle agus ar cháilíocht na bpáirteanna. Is cúis le bioráin treorach laga mí-ailíniú agus caitheamh imeall roimh am. Ligeann pláta tacaíochta ró-bheag do phunches brú isteach sa sealbhóir, rud a scriosann comhlárnacht le himeacht ama.
Clúdaíonn an treoir seo an dá chur chuige meaisínithe láimhe (meilt dromchla, leadránach port, muilleoireacht láimhe) agus modhanna bunaithe ar CNC (EDM sreang, muilleoireacht CNC, meilt cruinneas) ionas gur féidir le siopaí le leibhéil trealaimh éagsúla leanúint leo.
Ag Cinneadh Cén Cineál Dísle a Meaitseálann do Thionscadal
Ní gá dísle forásach a bheith ag gach cuid. Tagann roghnú i measc na gcineálacha bás stampála síos ar thrí fhachtóir: céimseata páirteanna, toirt táirgeachta, agus trealamh atá ar fáil.
A dísle -stáisiún amháin simplíláimhseálann oibríocht amháin in aghaidh an stróc - bánú nó polladh, mar shampla. Oireann sé go ritheann toirt íseal faoi 10,000 páirteanna, obair fhréamhshamhail, agus siopaí gan cumas preas il-stáisiúin. Tá costais uirlisithe 50-70% níos ísle ná an uirlisiú forásach.
A bás cumaiscdéanann sé iloibríochtaí gearrtha in aon stróc amháin, mar shampla bearradh agus polladh go comhuaineach. Oibríonn sé go maith le haghaidh páirteanna cothroma cosúil le leicneáin nó gaiscéid áit a bhfuil tábhacht le cruinneas ach go bhfanann céimseata in aon phlána amháin.
A bás forásachcothaítear ábhar stiallacha trí stáisiúin sheicheamhach, agus cuireann gach ceann díobh gné leis. Is é an capall oibre é do -stampáil miotail toirte ard - lúibíní ngluaisteán nó nascóirí leictreacha a tháirgeann na milliúin. Costas tosaigh níos airde, ach go mór níos ísle in aghaidh an pháirtchostais ar scála.
Má tá do chuid réidh le patrúin poll simplí agus go dteastaíonn níos lú ná 10,000 píosa uait, cuir tús le dísle amháin stáisiúin nó cumaisc. Má tá cainníochtaí táirgeachta os cionn 100,000 á rith agat le gnéithe iolracha, íocann an infheistíocht i dísle stampála forásach ar ais go tapa trí saothair laghdaithe agus amanna timthriallta níos tapúla.
Socraíonn an cineál ceart dísle an conair do gach cinneadh iartheachtach - grád ábhair, castacht meaisínithe, agus éilimh chothabhála a leanann as an rogha seo.
Céim 1 Déan Anailís ar Do Chuid agus Roghnaigh an Cineál Die ceart
Tosaíonn gach dísle mar chuid chríochnaithe ar pháipéar. Sula ndéanann tú sceitsecomhpháirt dísle amháin, ní mór duit an líníocht pháirteach sin a scaradh agus ligean dá céimseata, d'ábhar agus do riachtanais táirgeachta an cur chuige uirlisithe a ordú. Déan an anailís seo mícheart agus déanfaidh tú ró-thógáil ar an dísle (ag cur amú ama agus airgid amú) nó fothógfaidh tú é (mar gheall ar chliseadh roimh am). Tugann an próiseas stampála miotail luach saothair do smaointeoireacht chúramach tosaigh ná aon chéim eile.
Léamh Céimseata Páirt chun Oibríochtaí Riachtanacha a Aithint
Pioc an páirtphrionta agus cuir ceist shimplí: cad is gá don dísle seo a dhéanamh leis an leathán-mhiotal? Teastaíonn bánú ó phróifílí cothroma le comhrianta seachtracha. Éilíonn poill agus sliotáin inmheánacha oibríochtaí pollta nó pollta. Éilíonn flanges agus cluaisíní lúbthachta. Ní mór líníocht a dhéanamh ar chupáin nó ar imfháluithe domhain. Comhcheanglaíonn an chuid is mó de na codanna den saol fíor go leor díobh seo, agus is é sin an fáth go díreach a bhfuil tábhacht ag baint le tuiscint ar an gcéimseata.
Cuardaigh na leideanna geoiméadracha seo:
- Próifíl sheachtrach chothrom amháinIs leor - dísle a ghlanadh.
- Poill, sliotáin, nó gearrtha amach inmheánacha- stáisiún pollta ag teastáil.
- Bends le gathanna sainithe- stáisiún foirmithe a bhfuil cúiteamh rialaithe springback acu.
- Doimhneacht-go-cóimheas trastomhais os cionn 0.5- oibríochtaí líníochta, b'fhéidir ilchéimeanna.
Léiríonn an tábla thíos gnéithe coitianta den phróiseas dísle a éilíonn gach ceann díobh, mar aon leis na gnéithe céimseata a spreagann dearadh uirlisí:
| Oibríocht | Gné Cuid | Ceanglas Céimseata Die |
|---|---|---|
| Bánú | Comhrian seachtrach / cruth cothrom | Próifílí punchála agus dísle comhoiriúnaithe le himréiteach aonfhoirmeach timpeall an imlíne iomlán |
| Piercing | Poill, sliotáin, oscailtí | Punch meánmhéide go toise poll; oscailt bás meánmhéide níos mó de réir méid imréiteach in aghaidh an taobh |
| Lúbadh | Flanges, cluaisíní, uillinneacha | V-bás nó bain dísle le ga a mheaitseálann an t-íosmhéid ga lúbtha (de ghnáth 1.0-1.5x tiús ábhair) |
| Líníocht | Cupáin, imfháluithe, foirmeacha domhain | Tarraing punch le ga, sealbhóir bán le haghaidh rialú sreafa ábhar, céimeanna laghdaithe iolracha le haghaidh páirteanna domhain |
Nuair a bhíonn gnéithe as sraitheanna iolracha i gcuid sa tábla sin, tá tú ag féachaint ar dhísle cumaisc nó ar dhísle forásach - agus cabhróidh méid an táirgthe leat cinneadh a dhéanamh maidir le cé acu.
Mar a Thiomáineann Airíonna Ábhartha Cinntí Dearaidh
Insíonn céimseata duit cad iad na hoibríochtaí atá le déanamh. Insíonn Ábhar duit cé chomh deacair a bheidh na hoibríochtaí sin. Tá trí airí i gceannas ar an bpróiseas stampála leathánmhiotail ó thaobh uirlisí de: neart lomadh, insínteacht agus tiús.
Neart lomadhchinneann fórsa gearrtha. Éilíonn cruach dhosmálta (neart lomadh timpeall 50-55 ksi) i bhfad níos mó tonnáiste preasa ná cruach éadrom (thart ar 35 ksi) nó alúmanam (thart ar 15-20 ksi). Luasghéaraíonn neart lomadh níos airde freisin caitheamh dísle, ag brú ort i dtreo steels uirlis níos deacra nó Ionsáigh chomhdhúile.
Insínteachtrialaíonn cé chomh fada agus is féidir leat an t-ábhar a lúbadh nó a tharraingt sula scoilteann sé. Teorainneacha-ábhair insínteachta ísle gathanna claonta agus doimhneacht tarraingthe, rud a chuireann isteach ar áireamh stáisiúin i ndísle forásach.
Tiús bileogleagann sé go díreach do luachanna imréitigh. Tá anmoladh caighdeánachIs é 5-10% de thiús ábhar in aghaidh an taobh don chuid is mó de steels. Úsáideann ábhair níos boige cosúil le alúmanam imréitigh níos déine (thart ar 5% in aghaidh an taoibh), agus bíonn ábhair níos déine nó stoc níos tiús ag brú i dtreo 10-12% in aghaidh an taoibh. Méadaíonn imréiteach ró-bheag an fórsa gearrtha agus luasghéaraíonn sé caitheamh punch. Táirgeann an iomarca imréiteach burrs iomarcacha agus droch-chaighdeán imeall.
Seo tagairt phraiticiúil don chaoi a mbíonn tionchar ag raonta tiús ar imréiteach sa phróiseas dísle:
- Stoc tanaí (0.5 mm nó níos lú)éiríonn lamháltas imréitigh - ríthábhachtach; léiríonn fiú éagsúlacht 0.01 mm suas mar lochtanna imeall.
- Stoc meánach (0.5-3.0 mm)Oibríonn - céatadán caighdeánach-imréiteach bunaithe go hiontaofa; Titeann an chuid is mó de stampáil miotail leatháin anseo.
- Stoc tiubh (3.0-6.0 mm)Laghdaíonn - céatadáin mhéadaithe imréitigh (10-15% in aghaidh an taoibh) luchtú punchála agus leathnaíonn siad saolré uirlisí.
Éilíonn oibríochtaí brú miotail ar ábhair níos déine - dhosmálta, ard-neart íseal-cruach cóimhiotail - brú earraigh níos troime i stiallacha agus i gcoimeádáin fholmha. Ligeann spriongaí tearcmhéide an t-ábhar a ardú le linn beathaithe, rud a fhágann go bhfuil droch-chothú agus sluga ag tarraingt le sruth.
Méid Táirgthe a Mheaitseáil le Castacht Die
Teastaíonn straitéisí uirlisithe atá difriúil go bunúsach le haghaidh fréamhshamhail 500 píosa agus conradh táirgeachta bliantúil de 2 mhilliún píosa. Má dhéantar ró-infheistiú i dísle forásach le haghaidh cúrsaí gearra, cuirtear amú caipitil. Cuirtear am saothair agus urláir amú má dhéantar tearc-infheistíocht i ndísle aon stáisiúin le haghaidh oibre ardtoirte.
Bain úsáid as na tairseacha toirte seo mar threoir phraiticiúil:
- Faoi 5,000 páirteannaFaigheann - stáisiún amháin-bás nó fiú uirlisiú bog. Costas tosaigh íseal, inghlactha in aghaidh-páirtchostais ag an scála seo.
- 5,000-50,000 páirteannaFaigheann cumaisc - bás nó faigheann forásach simplí bás le níos lú stáisiún. Infheistíocht uirlisithe measartha cothrom le coigilteas saothair.
- Os cionn 50,000 páirteanna- bás iomlán forásach le cruach uirlisí cruaite. Tugann an próiseas stampála ag an imleabhar seo údar leis an gcostas uirlisithe toisc go laghdaítear go mór in aghaidh an pháirtchostais agus go ngiorraíonn am timthriall go soicind nó go codáin soicind.
Smaoinigh ar do threalamh siopa freisin. Tá dísle forásach gan úsáid gan preas a thacaíonn le beathú corna, innéacsú bunaithe ar phíolótach, agus dóthain fad leaba. Má chuirtear teorainn le hacmhainn do phreasa san áireamh stáisiúin, d’fhéadfadh go bhfaigheadh socrú dísle aistrithe torthaí comhchosúla le láimhseáil páirteanna aonair idir stáisiúin.
Is é an triantán toirte céimseata do chreat cinntí. Cuid chasta in ábhar diana ag pointí ardtoirte go cearnánach ag dísle forásach il-stáisiúin tógtha as cruacha uirlisí préimhe. Tá cuid chomhréidh shimplí déanta as cruach éadrom ag toirt íseal ina údar le dísle bhánaithe bunúsach ó A2 nó fiú pláta réamhchruaite. Má dhéantar an t-ailíniú seo i gceart ag an tús, sábhálann tú athoibriú, athdhearadh, agus róchaiteachas buiséid nuair a thosaíonn an meaisínithe.
Céim 2 Roghnaigh Uirlis Steels agus Die Comhpháirt Ábhair
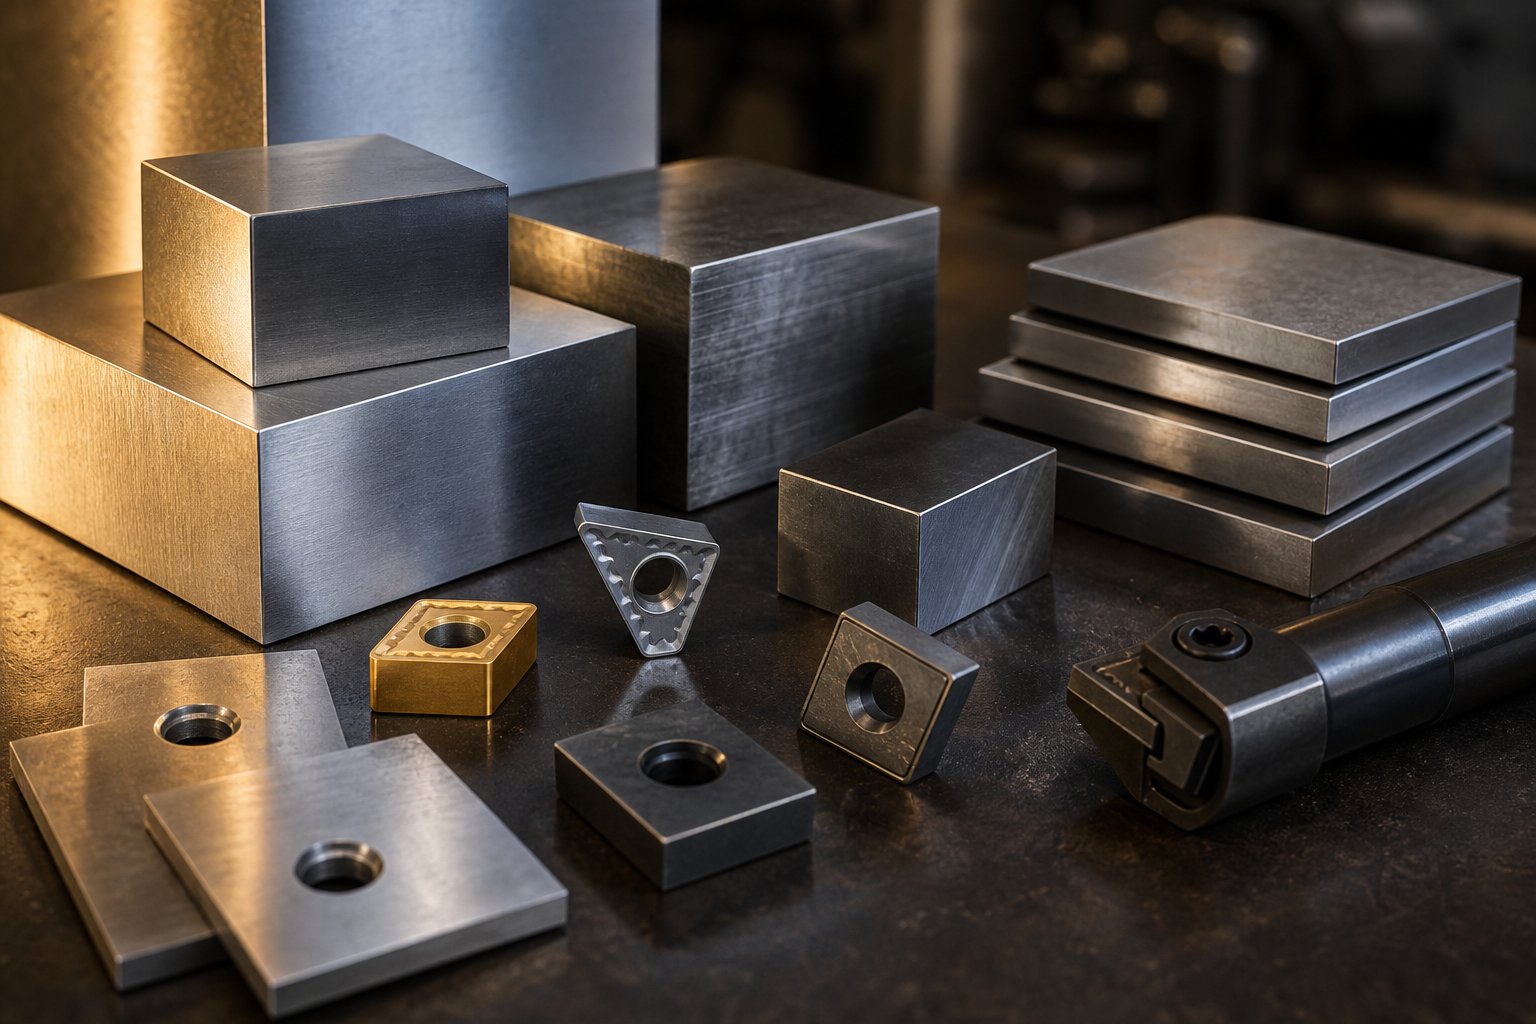
Insíonn an chéimseata-ábhar{-ailíniú toirte ó Chéim 1 duit cad is gá don dísle a dhéanamh. Cinneann roghnú ábhair cé chomh fada agus is féidir é a dhéanamh. Bíonn strusanna difriúla ag baint le comhpháirteanna dísle éagsúla - mairfidh imill ghearrtha caitheamh scríobach, cuireann dromchlaí foirmithe i gcoinne galling, agus ionsúnn plátaí struchtúracha tionchar - agus mar sin ní fhreastalaíonn aon ghrád cruach amháin ar gach ról. Roghnú na n-ábhar stampála miotail ceart do gach comhpháirt is áit a bhuaigh nó caillte fad saoil bás.
Roghnú Idir D2, A2, agus S7 Tool Steels
Tá trí ghrád cruach uirlisí chun tosaigh ar obair stampála dísle, gach ceann acu optamaithe le haghaidh modh teipe difriúil:
D2an -dul{0}}le-le fada-rith an bánú agus an polladh bás. Cruthaíonn a inneachar ardcharbóin (1.40-1.60%) agus cróimiam (11.00-13.00%) go leor cairbídí crua a chuireann in aghaidh caitheamh scríobach go han-mhaith. Sroicheann D2 54-61 HRC agus láimhseálann táirgeadh cruach stampáilte go maith isteach sna milliúin. An trádáil-uaire? Níl sé chomh dian le roghanna eile agus tá sé níos deacra é a mheaisíniú agus a mheilt, mar sin ní hé an rogha is fearr le haghaidh bás a bhfuil ualaí turrainge troma orthu.
Nuair a bhíonn feidhmíocht chothromaithe uait - friotaíocht maith caitheamh chomh maith le cruas measartha -A2oireann an bhearna. Le níos lú cróimiam (4.75-5.50%) agus beagán níos lú carbóin ná D2, baineann A2 amach57-62 HRCagus fós níos machinable. Oireann sé bás coining, bás scamhadh, punches fada, agus bás blanking mór nuair a bhaineann roinnt friotaíocht tionchair taobh le coinneáil imeall. I gcás táirgeadh meánmhéide faoi 1,000,000 páirteanna, is minic a sheachadann A2 an costas is fearr go dtí an cóimheas feidhmíochta.
S7tugann sé friotaíocht turrainge nach féidir le D2 ná A2 a mheaitseáil. Tugann a charbón níos ísle (0.45-0.55%) agus cróimiam laghdaithe (3.00-3.50%) cruas tionchair den scoth dó ag cruas oibre 48-58 HRC. Bain úsáid as S7 le haghaidh bánú trom, foirmiú fuar, bás lúbthachta, agus aon oibríocht ina dtagann an punch ar ualaí tobann ardfhuinnimh. Caitheann sé níos tapúla ná D2, ach ní sliseanna nó crack faoi choinníollacha a scriosfadh cruach níos deacra.
| Maoin | D2 | A2 | S7 |
|---|---|---|---|
| Raon Cruas (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Toughness | Íseal go measartha | Measartha | Ard |
| Caith Friotaíocht | Ar fheabhas | Ard | Measartha |
| Meaisínitheacht | Deacair | Measartha | Maith |
| Feidhmchláir tipiciúla Die | -rith fhada bhánú, polladh, dísle trim, básann an stampáil | Coinneáil, scamhadh, bánú mór, punches fada | Bánú trom, foirmiú fuar, bás lúbthachta, seamú |
Tá ábhar an phíosa oibre tábhachtach anseo freisin. Feidhmíonn stampáil cruach dhosmálta agus gráid ard-neart ualaí a d'fhéadfadh dul i ngleic le cruas an dísle féin, rud a bhrúnn tú i dtreo D2 nó cruach miotalóireacht phúdair. I gcodarsnacht leis sin, gineann stampáil alúmanaim níos lú caitheamh ach riosca galing níos airde, rud a fhágann go bhfuil cóireálacha dromchla níos tábhachtaí ná cruas amh.
Nuair a Íocann Ionsáigh agus Bratuithe Carbide As
Láimhseálann cruach uirlis soladach an chuid is mó de na méideanna táirgeachta, ach cuireann ionsánna cairbíde síneadh leis an saol dísle 500-1000% i gcásanna sonracha - go háirithe bearradh mín, líníocht éadomhain, agus polladh ard-toirte d’ábhair scríobacha. Déanann a gcruas cruas iontach iad do stampáil miotail chruach dhosmálta áit a mbíonn caitheamh scríobach chun tosaigh. Tá an ghabháil brittleness: scoilteanna cairbíde faoi thionchar trom, mar sin a chur in áirithe do stáisiúin íseal turraing, ardchaitheamh seachas oibríochtaí foirmithe.
Tairgeann bratuithe cosán lár. Seachas an t-ábhar ionsáite iomlán a athsholáthar, cuireann tú ciseal dromchla frithchuimilte crua íseal leis a théann i ngleic le galling agus a shíneann eatraimh ghéaraithe. I measc na roghanna coitianta tá:
- stáin (nítríde tíotáiniam)sciath - ginearálta-a laghdaítear cuimilte agus a chuireann cruas an dromchla leis; go maith le haghaidh stampáil toirte measartha thar fhormhór na n-ábhar.
- TiCN (Carbónáit Tíotáiniam)- níos deacra ná TiN le friotaíocht caitheamh níos fearr; feiliúnach d’fheidhmchláir níos airde nó scríobach.
- TiAlN (Nítríde Alúmanam Tíotáiniam)- friotaíocht teasa den scoth agus feidhmíocht chaitheamh; éifeachtach maidir le stampáil miotail alúmanaim agus oibríochtaí ar ardluas nuair is é galáil an príomh-mhodh teipe.
- CrN (Nítríde Cróimiam)- friotaíocht maith greamaitheachta; oibríonn sé go maith agus steels ghalbhánuithe á ndéanamh nuair is ábhar imní é tógáil since.
Is fearr go ginearálta feidhmchlár PVD (Stiliúchán Gaile Fisiciúil) toisc go n-oibríonn sé ag teochtaí níos ísle, ag seachaint saobhadh agus an gá leis an tsubstráit a chruasú arís. A haoncomparáid tionscailthaispeáin uirlis nítrídithe PVD-brataithe, ian-a tháirgeann níos mó ná 1.2 milliún páirt i gcomparáid le díreach 50,000 d’uirlis chróimphlátáilte den bhunchruach chéanna. Is é sin an cineál ROI a thugann údar maith le costais bhrataithe ar alúmanam le stampa toirte nó ar pháirteanna dosmálta.
Roghnú Die Set agus Sealbhóir Ábhair
Ní gá cruach uirlisí préimhe a bheith ag gach comhpháirt. Freastalaíonn bróga bás, sealbhóirí punchála, agus plátaí coinneála ar róil struchtúracha - coinníonn siad ailíniú agus dáileadh ualach seachas ábhar a ghearradh nó a fhoirmiú. Inflates overspecifying na codanna seo costas gan feabhas a chur ar an saol bás.
Roghanna coitianta maidir le comhpháirteanna tacair dísle:
- Iarann teilgthe (gráid insínte cosúil le D4512 nó D6510)- taiseadh creathadh den scoth, costas-éifeachtach do bhróga dísle móra, inoibritheacht mhaith. Oiriúnach le haghaidh díslí ag rith méideanna measartha le hualaí caighdeánacha preasa.
- Cruach réamh-chruachan (AISI 4140 nó a chomhionann ag 28-34 HRC)- stiffness agus cumas ualaigh níos airde ná iarann teilgthe. Bain úsáid as le haghaidh bróga dísle forásacha agus feidhmchláir tonnáiste troma nuair a bhíonn tábhacht le rialú sraonaidh.
- Cruach mheán-charbóin (AISI 1045, teaschóireáil go 30-35 HRC)- rogha chaighdeánach do phlátaí coinneála a dhaingníonn punches agus ionsáiteáin dísle.
An treoirphrionsabal: caith do bhuiséad ábhar préimhe ar na comhpháirteanna a théann i dteagmháil leis an workpiece - punches, bloic dísle, agus Ionsáigh foirmithe. Tacaigh le gach rud eile le cruach nó iarann struchtúrach sonraithe go cuí a sheachadann stiffness gan chostas gan ghá.
Le hábhair roghnaithe do gach comhpháirt, is é an chéad dúshlán eile ná do dhearadh dísle a aistriú go ríomhanna innealtóireachta beachta - imréitigh, fórsaí gearrtha, agus leagan amach stiallacha - a chinntíonn go bhfeidhmíonn an dísle go díreach mar a bhí beartaithe faoi ualaí brúigh fíor.
Céim 3 Déan na Fórsaí Dísle a Dhear agus a Ríomh
Tugann ábhair a chnámh droma fisiceach don dísle, ach tugann innealtóireacht beachtas dó. Déanann an chéim seo d’anailís pháirteach agus do roghanna ábhar a thiontú ina n-uimhreacha crua - imréitigh arna dtomhas i gcéaduithe milliméadar, riachtanais tonnáiste arna ríomh go dtí an ton, agus leagan amach stiallacha in ord stáisiún de réir stáisiúin. Faigh an stampáil mata dearadh dísle ar dheis anseo agus déantar meaisínithe a fhorghníomhú go simplí. Faigh mícheart é agus gheobhaidh tú amach na hearráidí le linn triail a bhaint as, tar éis duit cruach uirlisí daor a dhó agus am meaisín.
Imréiteach Die a Ríomh do Do Ábhar agus Tiús
Is é imréiteach bás an bhearna idir an ceannródaíocht punch agus an imeall oscailt dísle. Rialaíonn sé conas a bhriseann an t-ábhar le linn lomadh: déanann an t-imréiteach cuí na plánaí briste a ailíniú ó bharr agus bun an leatháin ionas go mbuaileann siad le chéile go glan, ag táirgeadh imeall gearrtha mín le burr íosta. Ró-daingean, agus oibríonn an punch níos deacra, caitheann sé níos tapúla, agus d'fhéadfadh briste. Ró-scaoilte, agus gheobhaidh tú burrs iomarcacha, tar-rolladh, agus droch-chaighdeán imeall.
Imréiteach dísle in aghaidh an taoibh=Tiús ábhair × Céatadán imréitigh. Don chuid is mó steels éadrom, bain úsáid as 5-10% in aghaidh an taobh. Úsáideann ábhair níos boige cosúil le alúmanam 5-7%, agus éilíonn ábhair níos déine cosúil le cruach dhosmálta 10-12% nó níos mó.
Samhlaigh go bhfuil tú ag bánú cuid de chruach bhog 1.5 mm tiubh. Ag 8% in aghaidh an taobh, is é 1.5 mm × 0.08=0.12 mm d'imréiteach ar gach taobh den phunch. Ciallaíonn sé sin go bhfuil an oscailt dísle 0.24 mm níos mó ná an poll sa trastomhas iomlán. I gcás cuid de chruach dhosmálta den tiús céanna, d'fhéadfá méadú go 10-12% in aghaidh an taoibh - a thugann 0.15 go 0.18 mm in aghaidh an taoibh - toisc go ngineann an t-ábhar níos deacra fórsaí cliathánach níos airde le linn lomadh.
Bíonn tionchar ag roinnt réaltachtaí praiticiúla ar na ríomhanna seo i do dhearadh stampála leathán miotail. Éilíonn stoc níos tanaí (faoi 0.5 mm) lamháltais iomlána níos déine ar imréiteach, ós rud é go léirítear éagsúlacht fiú 0.01 mm mar lochtanna imeall. Baineann stoc níos tiús (os cionn 3.0 mm) leas as imréitigh a bhrúitear i dtreo an taobh níos airde den raon chun luchtú punch a laghdú. Agus mar nótaí treorach innealtóireachta MISUMI, tugann cleachtas nua-aimseartha le fios gur féidir le luachanna imréitigh 11-20% an brú uirlisí a laghdú go mór agus an saol oibríochta a leathnú d'fheidhmeanna áirithe, go háirithe nuair nach bhfuil na ceanglais maidir le críochnú imeall chomh ríthábhachtach ná fad saoil an bháis.
Tonnáiste Preasa a Chinneadh Trí Áireamh Fórsa
Tá preas ag teastáil ó gach tionscadal stampála le go leor fórsa chun an t-ábhar a lomadh go glan gan brú a chur ar an meaisín. Is cúis le toilleadh preasa ró-bheag ná stalla, damáiste uirlisí, agus páirteanna neamhréireach. Dramhaíl acmhainn rómhór caipiteal. Is simplí an ríomh maidir le fórsa stampála an phreasa in oibríochtaí folctha agus pollta:
Fórsa Gearrtha (tonna)=Imlíne gearrtha (isteach) × Tiús ábhair (i) × Neart lomadh (tonaí/i²)
Mar shampla, tá cuma mar seo ar chuid dronuilleogach a thomhas 3 orlach faoi 2 orlach as cruach éadrom 0.060-orlach (neart lomadh thart ar 25 tonna/in²): Imlíne=2(3 + 2)=10 orlach. Fórsa=10 × 0.060 × 25=15 tonna. Simplí go leor le haghaidh stáisiún amháin.
Cuireann fíor-oibríochtaí stampála dísle an domhain le castacht. Déanann dísle forásach laghduithe iolracha in aghaidh an stróc - gach poll pollta, gach stáisiún bearrtha, cuireann gach éic fórsa ag an am céanna. Ní mór duit an tonnáiste thar gach stáisiún gníomhach a shuimiú in aon stró amháin. Ansin cuir an fórsa ó spriongaí stripper, sorcóirí nítrigine, agus aon oibríochtaí foirmithe nó lúbthachta. Feidhmíonn cleachtas caighdeánach tionscail fachtóir sábháilteachta 15-20% ar bharr an iomlán ríofa chun éagsúlacht ábhartha, caitheamh uirlisí agus cuimilte a chur san áireamh.
Athraíonn na luachanna láidreachta lomadh a stiúrann na ríomhanna seo go mór de réir ábhair:
| Ábhar | Neart Fiar Neas (tonna/i²) | Éileamh Fórsa Coibhneasta |
|---|---|---|
| alúmanam (bog) | ~11 | Íseal |
| Prás (leath-crua) | ~20 | Measartha |
| Cruach éadrom (CR/HR) | 25 – 27 | Measartha-Ard |
| Cruach dhosmálta (annealed) | ~37 | Ard |
| Cruach dhosmálta (leath-chrua) | ~50 | An-Ard |
Tabhair faoi deara go n-éilíonn leath{0}}crua dhosmálta beagnach cúig oiread an fhórsa d’alúmanam bog don chéimseata chomhchosúil. Sin é go díreach an fáth a dtagann roghnú ábhar i gCéim 1 go díreach isteach i gcinntí dearaidh toilleadh an phreasa agus stampála miotail anseo.
Leagan Amach Forásach Stiall Dísle agus Seicheamhú Stáisiúin
Maidir le dearadh stampála toirte ard, is é leagan amach na stiallacha ná an áit a dtagann cruthaitheacht innealtóireachta le heacnamaíocht táirgthe. Sainmhíníonn leagan amach stiall dísle forásach conas a fhorbraíonn an chuid stáisiún go stáisiún de réir mar a chothaíonn an corna tríd an dísle. Uasmhéadaíonn leagan amach maith úsáid ábhair (ag díriú ar níos mó ná 75%), coinnítear righin stiallacha le linn beathú, agus oibríochtaí seicheamhacha chun trasnaíocht idir stáisiúin a sheachaint.
Cinneann leagan amach na stiallacha freisin an bhfeidhmíonn do dhearadh mar dhlúthchóras forásach nó an bhfuil gá le stampáil aistrithe - nuair a bhogtar bearnaí aonair go meicniúil idir stáisiúin dísle ar leith. Oireann socruithe aistrithe do pháirteanna níos mó a sháraíonn teorainneacha leitheada stiallacha praiticiúla ach a chuireann castacht mheicniúil leo.
Seo é an próiseas seicheamhach chun leagan amach stiallacha éifeachtach a chruthú:
- Orient an chuid ar an stiall- tástáil uillinneacha iolracha agus socruithe neadaithe chun an treoshuíomh a íoslaghdaíonn leithead stiallacha agus fuíoll a fháil. Is féidir le neadú uilleach úsáid ábhar a fheabhsú go mór do chruthanna neamhrialta.
- Socraigh dul chun cinn beathaithe (pitch)- ríomh an fad a théann an stiall chun cinn in aghaidh an stróc. Is ionann é seo agus fad na coda sa treo beatha móide leithead an droichid (go hiondúil 1.25 go 1.5 uair tiús ábhartha) a theastaíonn idir na codanna le haghaidh sláine an stiall.
- Oibríochtaí seicheamhacha de réir stáisiúin- polladh agus bearradh a chur i stáisiúin luatha, ag foirmiú agus ag lúbadh i lárstáisiúin, agus an bearradh deiridh nó an scoite deiridh ag an stáisiún deiridh. Ba chóir go ndéanfadh gach stáisiún obair nach ndéanann saobhadh ar ghnéithe a chruthaítear in aghaidh an tsrutha.
- Cuir poill phíolótacha sa chéad nó sa dara stáisiún- baintear na poill seo le bioráin phíolótacha ag gach stáisiún ina dhiaidh sin, rud a cheartaíonn le haghaidh mionchruinneas fothaithe agus ag cinntiú go bhfuil gné-beachtais i ngach oibríocht.
- Dear an stiall iompróra- caithfidh an t-ábhar a nascann gach cuid-i-dul chun cinn a bheith láidir go leor chun gach stáisiún a bhrú tríd gan buckleáil, ach fós suite ionas nach gcuirfidh sé isteach ar oibríochtaí foirmithe. Ceadaíonn iompróirí gréasáin sínte gluaiseacht codanna ingearacha le linn líníochta.
- Fíoraigh stáisiúin díomhaoin nuair is gá- stáisiúin fholmha a chur isteach idir oibríochtaí troma chun buaictonnáiste in aghaidh an stróc a laghdú agus chun spás fisiceach a sholáthar le haghaidh uirlisí casta.
- Ríomh leithead iomlán na stiall agus deimhnigh infhaighteacht cornaIs ionann leithead stiall - agus páirtleithead móide dhá chiumhais chiumhais. Deimhnigh go bhfuil stoc corna caighdeánach ar fáil sa leithead agus sa tiús atá ag teastáil.
Is féidir le bogearraí insamhalta CAE an dearadh stampála iomlán a bhailíochtú sula ndéantar aon chruach a ghearradh. Insamhail uirlisí FEA nua-aimseartha sreabhadh ábhair, tuar tanú agus springback, agus bratach saincheisteanna trasnaíochta stáisiún go stáisiún. Tagann an bailíochtú fíorúil seo in ionad cuid mhór den triail fhisiciúil chostasach-agus-earráid a bhí buailte go stairiúil le forbairt forásach dísle - buntáiste suntasach nuair a bhíonn cúig nó sé fhigiúr do bhuiséad dísle.
Agus imréitigh ríofa, tonnáiste deimhnithe, agus leagan amach stiallacha tugtha chun críche ar an scáileán, tá an chéim innealtóireachta críochnaithe. Ní mór na huimhreacha anois a bheith ina cruach fisiceach - agus ciallaíonn sé sin bogadh isteach sa chéim meaisínithe ina ndéantar lamháltais sna mílte bliain.
Céim 4 Meaisín Die Comhpháirteanna go Sonraíocht
Sainmhíníonn líníochtaí innealtóireachta an dísle ar pháipéar. Déanann meaisínithe sé fíor. Athraíonn an chéim seo bearnaí cruach uirlisí cruaite ina gcomhpháirteanna beachtas áit a scarann lamháltais a thomhaistear i miocrón dísle a ritheann na milliúin timthriall ó cheann a theipeann ar na mílte. Cibé an bhfuil do shiopa ag brath ar mheilte dromchla láimhe nó ar chill CNC iomlán, leanann an t-ord meaisínithe an loighic chéanna: bain an mórchóir ar dtús, déan céimseata a bheachtú de réir a chéile, agus críochnaigh na dromchlaí oibre go deireanach.
Aithníonn gach déantúsóir uirlisí agus dísle an sreabhadh oibre seo mar chroílár táirgeadh uirlisí stampála miotail. Seo é an seicheamh ón garbhú go dtí an bailchríoch deiridh:
- Bloic dísle meaisín garbh agus bearnaí pollta- bain bulc-ábhar, ag fágáil stoc 0.5-1.0 mm ar gach dromchla ríthábhachtach le haghaidh oibríochtaí bailchríocha.
- Strus a mhaolú- strusanna inmheánacha a tugadh isteach le linn gearradh garbh (clúdaithe i gCéim 5) a scíth a ligean go teirmeach chun saobhadh a chosc le linn meaisínithe deiridh.
- Meaisín leathchríochnaithe- tabhair toisí laistigh de 0.05-0.10 mm den mhéid deiridh ag baint úsáide as muilleoireacht CNC nó muilleoireacht traidisiúnta le socruithe cúramacha.
- Cóireáil teasa chun díriú ar chruas- cruaigh agus meain na comhpháirteanna roimh mheilt deiridh (mionsonraithe i gCéim 5).
- Críochnaigh meileann gach dromchla datumDéanann - aghaidheanna dísle meilte dromchla agus pollta árasáin chun comhthreomhar agus plánaí tagartha a bhunú.
- Próifílí EDM sreang nó jig meilte- gearrtha comhrianta punch agus dísle go méid le cruinneas leibhéal miocrón.
- Snas deiridh agus deburr- tabhair dromchlaí oibre go dtí na luachanna riachtanacha Ra agus bris gach imill ghéar nach bhfuil gearrtha.
Meaisínithe Rough agus Bloic Die Milling CNC
Leagann meaisínithe garbh an bunús. I gcás siopaí a bhfuil toilleadh CNC acu, láimhseálann lárionad muilleoireachta trí{-ais an bulcbhaint go héifeachtach - ag cur pócaí amach, ag céim-druileáil réimsí faoisimh, agus ag próifíliú comhrianta seachtracha a bhfuil 0.5 mm nó níos mó fágtha le críochnú. Fanann rátaí beathaithe ionsaitheach anseo toisc nach bhfuil cruinneas tríthoiseach ríthábhachtach fós, ach ní mór duit féachaint ar shaobhadh teirmeach i mbloic dísle móra. Cosc ar chuisnithe tuilte agus doimhneachtaí gearrtha cothromaithe tógáil struis a dhruideann an chuid níos déanaí.
Is féidir le siopaí a bhíonn ag rith trealamh láimhe an obair chéanna a dhéanamh trí ghnáthmhuilleáil, druileáil agus leadránach port. Tógann cur chuige láimhe níos faide ach fanann siad inmharthana i gcás básanna aon stáisiúin agus cumaisc nuair atá céimseata simplí. Seachadann leadránach jig, go háirithe, cruinneas suímh laistigh de 0.01- 0.02 mm do phoill treorach agus do shuímh duail - leordhóthanach le haghaidh dísle caighdeánach agus obair dhéantúsaíochta nuair nach bhfuil leadránach CNC ar fáil.
Beag beann ar an modh, is gnách go dtiteann cruinneas meaisínithe garbh le haghaidh muilleoireachta saRaon lamháltais IT11-IT13, le gairbhe an dromchla timpeall 5-20 micriméadar Ra. Níl sé sin gar don sonra deiridh, ach bunaíonn sé an cruth gar-líon a dhéanfaidh oibríochtaí ina dhiaidh sin a bheachtú.
Wire EDM le haghaidh Próifílí Die Beachtais
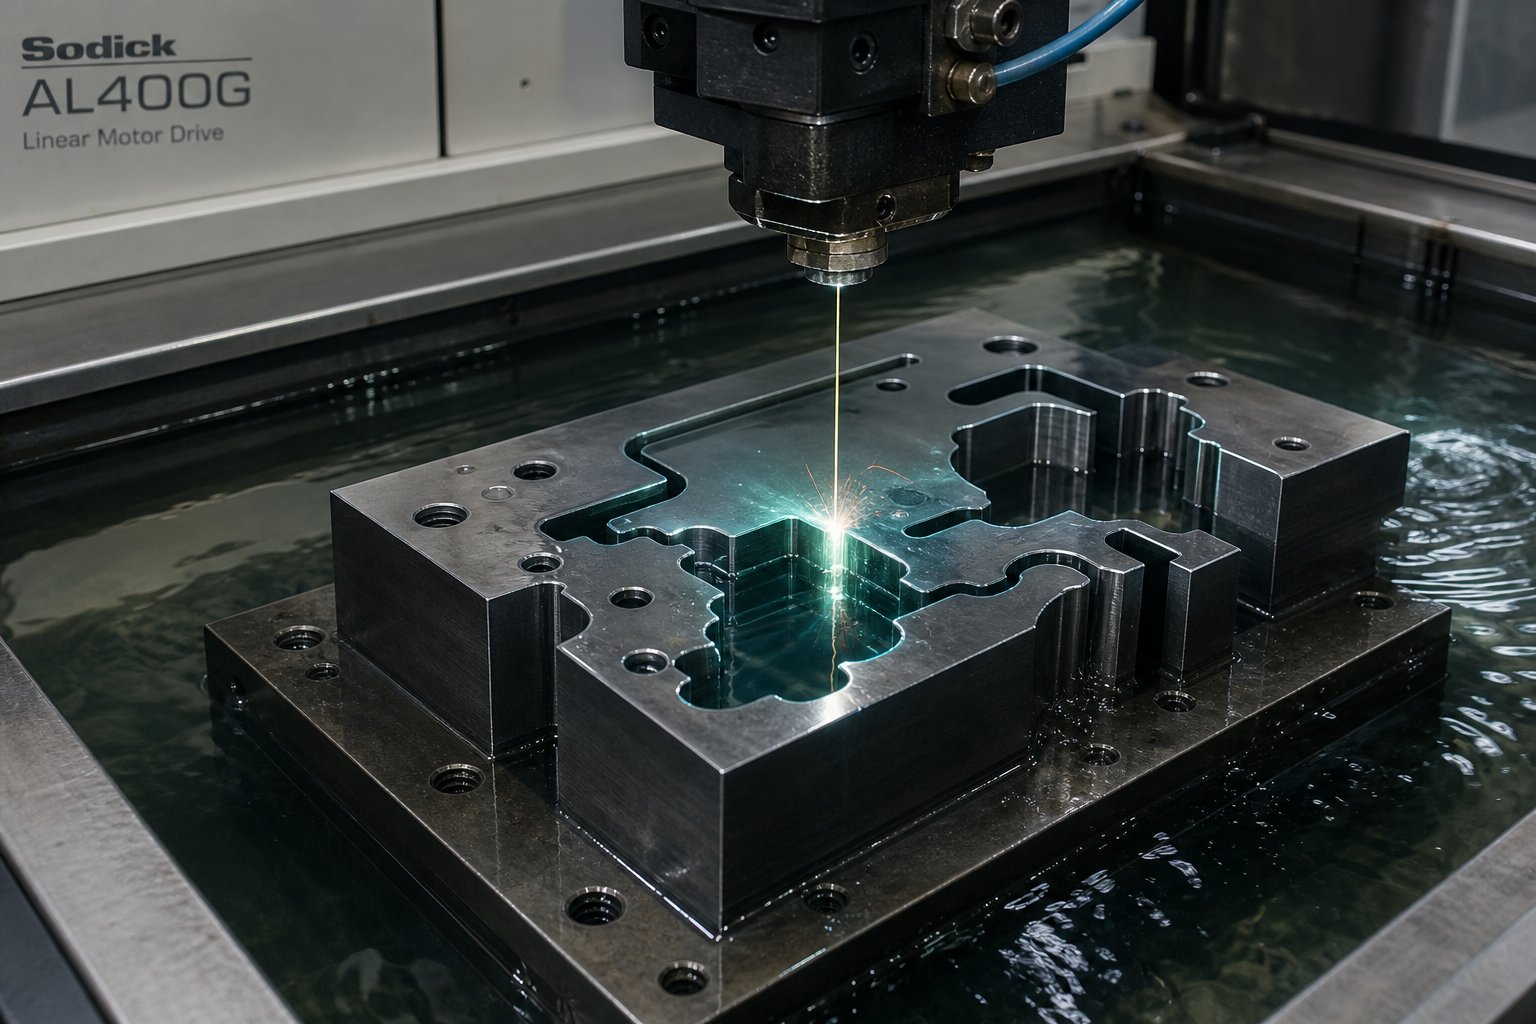
Comhrianta punchála agus dísle coimpléascacha - gathanna daingean, cruthanna gearrtha casta casta, coirnéil inmheánacha ghéar - brú go minic níos faide ná an méid is féidir le muilleoireacht nó meilt traidisiúnta a bhaint amach. Réitíonn Wire EDM é seo trí úsáid a bhaint as doirteadh leictreach idir sreang práis tanaí agus an saotharphíosa chun ábhar a chreimeadh gan teagmháil mheicniúil. Ní bhíonn baint ag an sreang leis an cruach riamh, rud a chiallaíonn fórsa gearrtha nialasach, gan aon sraonadh uirlisí, agus an cumas cruach uirlisí cruaite go hiomlán (60+ HRC) a mheaisíniú leis an éascaíocht chéanna le stoc annealed.
Le haghaidh feidhmchláir stampála uirlisí, seachadann sreang EDM roinnt buntáistí ríthábhachtacha. Coinníonn sélamháltais de ±0.002-0.01 mmag brath ar chumas meaisín agus thus. Tá gathanna cúinne inmheánacha teoranta ach amháin ag trastomhas sreang (go hiondúil 0.1-0.3 mm) seachas céimseata gearrthóra. Agus toisc nach ngineann an próiseas aon strus meicniúil, coinníonn punches tanaí agus codanna bás íogair cobhsaíocht tríthoiseach le linn an ghearradh.
Is éard atá i gceist le sreabhadh oibre EDM sreinge tipiciúil le haghaidh próifílí bás ná pas garbh agus pas skim amháin nó níos mó ina dhiaidh sin. Feabhsaíonn gach pas bearrtha cruinneas tríthoiseach agus bailchríoch dromchla araon, agus baintear luachanna Ra faoi bhun 0.8 micriméadar amach ag pasanna deiridh. Le haghaidh fréamhshamhail stampála miotail ina bhfuil tú ag bailíochtú punch -chun-chun bás a fháil sula ndéanann tú uirlisiú iomlán a tháirgeadh, ceadaíonn sreang EDM atriallta tapa - an cosán a athchlárú, an phróifíl a athghéarú agus a thástáil arís gan an bloc iomlán a scriosadh.
Is minic go mbíonn foirne a bhfuil easpa EDM sreang tí nó acmhainn mheilt bheachta acu i gcomhpháirtíocht le déantúsóirí speisialaithe. Cuireann cuideachtaí ar nós YICHEN deireadh-chun-deireadh a chur le bás-seirbhísí a dhéanamh a chlúdaíonn an sreabhadh oibre meaisínithe iomlán - ó bhailíochtú insamhalta CAE trí mheaisíniú CNC agus críochnú dromchla. Bhí a gcuidréitigh bás stampála saincheapthaláimhseáil anailís féidearthachta, meaisínithe beachtas, ritheanna trialacha, agus cigireacht faoi aon díon amháin, a dhéanann sruthlíniú ar an bpróiseas le haghaidh bainisteoirí foinsithe agus innealtóirí uirlisí a bhfuil gá acu le huirliseáil stampála réidh táirgeachta gan uirlis miotail iomlán agus siopa dísle a thógáil amach go hinmheánach.
Caighdeáin Chríochnú Dromchla agus a dTionchar ar Cháilíocht Pháirt
Aistríonn bailchríoch dromchla ar aghaidheanna oibre dísle go díreach go cáilíocht na bpáirteanna stampáilte. Scórálann aghaidh dísle garbh an leathánmhiotal ar gach stróc, ag cruthú lochtanna cosmaideacha agus ag luasghéarú galú ábhair. Laghdaíonn dromchla críochnaithe i gceart frithchuimilt, leathnaíonn sé eatraimh géaraithe, agus táirgeann sé páirteanna a chomhlíonann caighdeáin cháilíochta go comhsheasmhach.
Spriocluachanna garbh dromchla do chomhpháirteanna uirlisí stampála miotail:
| Comhpháirt Die | Spriocchríochnú Dromchla (Ra) | Cén Fáth a bhfuil Tábhacht ag baint leis |
|---|---|---|
| Aghaidh gearrtha punch | 0.2 - 0.4 mhicriméadar | Cosc ar greamaitheacht sluga agus laghdaítear fórsa stripping |
| Oscailt bás (gearradh talún) | 0.2 - 0.8 mhicriméadar | Rialaíonn sé foirmiú burr agus cáilíocht astaithe sluga |
| Dromchlaí a fhoirmiú (lúbadh, líníocht) | 0.1 - 0.4 mhicriméadar | Íoslaghdaíonn sé galú ábhar agus scríobadh ar chodanna críochnaithe |
| Bioráin treorach agus tollta bushing | 0.4 - 0.8 mhicriméadar | Cinntíonn sé dísle dísle agus cuireann sé cosc ar chaitheamh sciorrtha |
| Aghaidh pláta stripper | 0.8 - 1.6 mhicriméadar | Dóthain le haghaidh teagmhála le hábhar gan costas snasta iomarcach |
Chun na luachanna seo a bhaint amach ní mór meilt a dhéanamh mar an oibríocht deiridh ar dhromchlaí cothroma agus snasta nó rádlaithe ar limistéir chomhrianta. Sroicheann meilt dromchla beachtas IT5-Cruinneas IT8 le luachanna Ra de 0.16-1.25 micriméadar - go maith laistigh de na ceanglais dísle stampála maidir le comhthreomhar agus maoile ar aghaidheanna dísle.
Seachas uimhreacha garbh, cinneann dhá lamháltas geoiméadrach an bhfeidhmíonn an dísle i gceart faoi ualach an phreasa. Ní mór an comhthreomhaireacht idir aghaidheanna uachtaracha agus íochtair bás a choinneáil laistigh de 0.01 mm trasna an leithead iomlán dísle chun imréiteach míchothrom agus gearrthacha barrchaolaithe a chosc. Coinníonn ingearachacht tolladh bioráin treorach i gcoibhneas leis an aghaidh bróg bás na leatha uachtaracha agus íochtaracha ag rianú go díreach - aon chomhdhúile earráide uilleach tríd an fad stróc iomlán, ag méadú mí-ailíniú ag airde stoptha.
Chun na lamháltais seo a fhíorú, teastaíonn sciúradh táscairí diailithe thar dhromchlaí talún agus -tástáil ar thomhais bharra sna tollphioráin treorach. Is féidir le siopaí gan rochtain CMM torthaí iontaofa a bhaint amach trí úsáid a bhaint as bloic tomhsaire beachtais, táscairí dhiailiú ar bhoinn maighnéadacha, agus teicníc chúramach. Is í an eochair ná tomhas tar éis cóireála teasa agus meilt deiridh - gan glacadh leis riamh gur mhair toisí réamh-chruaite an timthriall teirmeach gan athrú.
Agus na comhpháirteanna go léir meaisínithe, tomhaiste, agus fíoraithe i gcoinne priontála, tá siad réidh don phróiseáil theirmeach a chlaochlaíonn cruach amhuirlise go dromchlaí dísle cruaite, caitheamh-resistant atá in ann méideanna táirgeachta a mhaireann.
Céim 5 Teas Caitheamh Die Steels le haghaidh Saol Seirbhíse Uasta
Tugann meaisínithe beachtas a chéimseata don dísle. Tugann cóireáil teasa marthanacht dó. Is féidir le dhá phunches toisí comhionanna agus an grád cruach uirlis céanna a roinnt, ach iad féin a iompar go hiomlán difriúil faoi ualach preasa - ceann amháin na milliúin amas, an ceann eile ag sileadh laistigh de sheachtainí. Is é an difríocht ná microstructure, agus déantar microstructure a mhúnlú go hiomlán ag an timthriall teirmeach a chuirtear i bhfeidhm ar an cruach. I gcás bás stampála cruach a mheastar a mhairfidh{-táirgeadh toirte ard, ní céim ticbhosca é cóireáil teasa. Is é an próiseas aonair a chinneann cibé an n-íocann d'uirlis stampála agus d'infheistíocht bás as nó má theipeann roimh am.
Cinneann cáilíocht cóireála teasa go díreach saol seirbhíse bás. Is féidir le diall 50 céim F i dteocht austenitizing nó timthriall faghartha caillte saol na huirlisí a ghiorrú go mór, is cuma cé chomh beacht agus a meaisíníodh an dísle.
Leanann an t-ord cóireála teasa iomlán le haghaidh stampála miotail leatháin ordú sonrach, agus má dhéantar teip ar aon chéim má dhéantar é a scipeáil nó a réabadh:
- Strus a mhaolútar éis meaisínithe garbh chun strusanna iarmharacha a scaoileadh roimh chruachadh.
- Preheatde réir a chéile chun an baol turraing teirmeach a laghdú.
- Austenitizeag an teocht cheart chun cairbídí a dhíscaoileadh agus austenít a fhoirmiú go haonfhoirmeach.
- múchadhag baint úsáide as an meán cuí (aer, gás, ola, nó folctha salann) bunaithe ar ghrád cruach agus méid an ailt.
- Cóireáil chrióigineach(roghnach) austenít coinnithe a thiontú le haghaidh cobhsaíochta tríthoiseach.
- Teocht- dúbailte nó triple - chun strusanna múchadh a mhaolú agus chun an cruas is fearr a fhorbairt-iarmhéid an chruas.
- An meileann deiridhtar éis an timthriall teirmeach a bheith críochnaithe.
Cruach Die a chruachadh agus a Mhúchadh i gceart
Athraíonn cruaite struchtúr criostail an chruach ó chéimeanna réasúnta bog go martensite - an struchtúr crua, caitheamh-resistant a ligeann do chomhpháirteanna dísle a stampáil na milliúin uair a ghearradh agus leathán miotail a fhoirmiú. Tosaíonn an próiseas le réamhthéamh, bogtar trí austenitizing, agus críochnaíonn sé le múchadh.
Réamhthéamhlaghdaítear an grádán teochta idir dromchla agus croí an dísle. Tá seoltacht teirmeach íseal ag steels uirlisí, agus mar sin cruthaíonn téamh ró-tapa strus inmheánach a chruthaíonn scoilteadh nó saobhadh. Le haghaidh D2, is é an raon caighdeánach preheat1200–1250 céim F (649–677 céim), coinnithe go dtí go sroicheann an trasghearradh teocht aonfhoirmeach. Teastaíonn am cothromaithe níos faide ó bhloic dísle troma ná mar a bhíonn pollta tanaí.
Austenitizingcairbídí cóimhiotail a thuaslagadh isteach sa mhaitrís cruach agus athraíonn an struchtúr go austenít. Tá a fhuinneog teocht chriticiúil féin ag gach grád:
- D2- 1795–1875 céim F (980–1025 céim ), le 1850 céim F in úsáid go minic mar sprioc phraiticiúil.
- A2- 1750–1800 céim F (954–982 céim ), beagán níos ísle ná D2 mar gheall ar chothromaíocht chóimhiotail dhifriúil.
- S7- 1700–1750 céim F (927–954 céim ), coinnithe níos ísle chun déineacht a chaomhnú.
Ní thosaíonn an t-am maothúcháin ach amháin tar éis don chuid iomlán an sprioc-theocht a bhaint amach - is tagairt choitianta é 45-60 nóiméad in aghaidh an orlach de thiús. Fágann teocht ró-íseal nó maoth ró-ghearr cairbídí gan tuaslagadh, rud a laghdaíonn cruas agus friotaíocht caitheamh. Ró-ard nó ró-fhada is cúis le garbhú gránach, an iomarca austenít coinnithe, agus baol méadaithe scoilte.
ag múchadhglais sa struchtúr crua martensitic trí fhuarú tapa go leor chun foirmiú céim bhog a chosc. Is cruach aeir cruaite é D2, rud a chiallaíonn go n-éiríonn le fuarú aeir rialaithe nó múchadh brú gáis cruas iomlán le saobhadh íosta - buntáiste mór chun comhpháirteanna cruach a stampáil le céimseata casta. A2 cruaíonn-go héifeachtach freisin. Féadfaidh S7 múchadh ola a úsáid le haghaidh codanna níos troime nuair nach n-éiríonn le fuarú aer amháin cruas leordhóthanach a bhaint amach ar fud an chroí.
Tar éis múchadh, ba chóir go bhfuaródh an comhpháirt dísle go dtí thart ar 120–150 céim F (50–66 céim) sula gcuirtear tús le faghartha. Ag an gcéim seo tá an cruach thar a bheith crua ach tá sé contúirteach - martensite úr brittle faoi strus ard inmheánach. Tá baol ann go ndéanfaí scoilteadh spontáineach mar gheall ar mhoilliú faghartha thar oíche, go háirithe i gcéimseata dísle casta.
Timthriallta Tempering le haghaidh an Cruas agus an Cruas is Fearr
Aththéann an teocht an cruach múchta go dtí teocht rialaithe faoi bhun an raoin chriticiúil, rud a laghdaíonn an strus inmheánach agus a thiontú go brittle mar -martensite múchta go struchtúr níos déine agus níos cobhsaí. Gan maolú, scriosfadh táirgeadh leathánmhiotail stampáilte an dísle laistigh de laethanta - bheadh na himill ag sceallóga, ag scoilteadh nó ag scoilteadh faoi ualaí preas timthriallacha.
Is gnáth-chleachtas é faghrú dúbailte do chruach dísle-fuar oibre. Maolaíonn an chéad timthriall an chuid is mó den strus quench agus tosaíonn an microstructure a chobhsú. Nuair a fhuaraítear ar ais go teocht an tseomra idir na timthriallta is féidir aon austenít coinnithe a athrú go martensite úr, rud a chobhsaíonn an dara meon ansin. Maidir le stampáil leatháin chruach chriticiúil bás nó tomhasairí a éilíonn cobhsaíocht tríthoiseach, soláthraíonn faghartha triple árachas breise.
Cinneann an teocht faghartha cruas deiridh agus cothromaíocht déine:
| Straitéis Mheasctha | Teocht tipiciúla | Cruas a bhfuiltear ag súil leis | Is fearr a oireann do |
|---|---|---|---|
| Teocht-teocht íseal | ~400 céim F ( 205 céim ) | 60–62 HRC | Friotaíocht chaitheamh uasta; feidhmchláir ísealtionchair |
| Teocht dúbailte-ardteochta | 900–960 céim F (480–515 céim) | 58–60 HRC | Cobhsaíocht toise, faoiseamh ó strus, bás-táirgeacht fhadtréimhseach |
I gcás an chuid is mó de na comhpháirteanna dísle stampála a bhfuil méideanna táirgeachta á n-úsáid acu, tá faomhadh dúbailte ardteochta ag 900–960 céim F an chothromaíocht níos sábháilte. Íobairtíonn tú 1-2 HRC i gcomparáid le teocht íseal, ach faigheann tú cobhsaíocht tríthoiseach i bhfad níos fearr agus friotaíocht scoilte - airíonna atá níos tábhachtaí i bhfad nuair a bhíonn na milliúin amas ag an dísle thar a shaol seirbhíse.
Seo é an bealach beir leat praiticiúil: caitheann dísle faoi-chruaite (a bhfuil an teocht ró-ionsaitheach nó a austenítear ró-íseal) ró-luath toisc go bhfuil easpa cruas leordhóthanach ar na himill ghearrtha le cur i gcoinne scríobadh ón saotharphíosa. Sliseanna agus scoilteanna le dísle ró-chruaite (fo-chur isteach nó maolaithe rófhuar) toisc nach féidir leis fuinneamh tionchair gach stróc preasa a ionsú. Is é an sprioc ná an fhuinneog cúng idir - atá deacair go leor chun cur i gcoinne caitheamh, dian go leor chun turraing a ionsú - agus is é faghartha ceart an chaoi a thuirlingíonn tú go comhsheasmhach ann.
Faoiseamh Strus chun Saobhadh Toiseach a Chosc
Is é faoiseamh struis an chéim a ndéantar dearmad uirthi go minic a choisceann athoibriú costasach. Tugann meaisínithe garbh strusanna iarmharacha isteach sa bhloc bás ó fhórsaí gearrtha, giniúint teasa, agus baint ábhar míchothrom. Má chruann tú an bloc gan na struis seo a mhaolú ar dtús, scaoileann siad go neamhrialaithe le linn an timthrialla múchadh austenitizing, rud a sháraíonn an dísle. Is é an toradh ná comhpháirt nach n-oireann a thuilleadh, a éilíonn ath-mheaisniú nó scriosadh - tar éis duit infheistíocht a dhéanamh sa timthriall cóireála teasa iomlán cheana féin.
Déanann an próiseas faoisimh struis an comhpháirt meaisínithe garbh a théamh go teocht fhochriticiúil (go hiondúil 1050-1200 céim F / 565-650 céim i gcás an chuid is mó de chruach uirlisí), coinníonn sé fada go leor é chun an strus a scíth a ligean go haonfhoirmeach, ansin fuaraíonn sé go mall san fhoirnéis. Gan múchadh, gan aon athrú céime - ach rialú ar scíthe teirmeach. Tagann an chuid amach cobhsaí tríthoiseach agus réidh le hardening le saobhadh intuartha, íosta.
Cathain le strus a mhaolú:
- Tar éis meaisínithe garbh trom (go háirithe ábhar neamhshiméadrach a bhaint as bloic mhóra).
- Tar éis táthú deisiúcháin ar chomhpháirteanna bás.
- Roimh chóireáil teasa deiridh na comhpháirteanna bás stampála mór nó geometrically casta.
- Tar éis meilt ionsaitheach ar dhromchlaí cruaite - cuireann faoiseamh strus ar theocht íseal ag 25-50 céim F faoi bhun na teochta faghartha deiridh cosc ar scoilteanna meilt ó iomadú.
Léiríonn cóireáil chrióigineach an taobh eile den speictream teochta. Trí chruach chruaite a fhuarú go timpeall -196 céim (-321 céim F), aistrítear austenít coinnithe - céim bhog éagobhsaí atá gafa le linn múchadh - go martensite. Feabhsaíonn sé seo cobhsaíocht tríthoiseach le himeacht ama (gan aon chlaochlú mall a bheith ina chúis le hathruithe ar mhéid na seirbhíse) agus féadann sé friotaíocht caitheamh a fheabhsú.Cóireáil chrióigineachis ábhartha maidir le díslí beachtas, punches, tomhasairí, agus uirlisí slitting nuair nach bhfuil sé inghlactha do shreabhadh tríthoiseach. Chun - stampáil leatháin mhiotail ghinearálta a fháil bás, is minic a sheachadann faomhadh dúbailte ceart cobhsaíocht leordhóthanach gan an costas breise agus an chastacht a bhaineann le próiseáil chrióigineach.
Tá an timthriall teirmeach críochnaithe nuair a thagann an comhpháirt bás tempered, cobhsaí, agus ag a sprioc-chruas - réidh le haghaidh an pas meilt deiridh a thugann na dromchlaí go léir chuig an tsonraíocht. Ní mór d’aon mheilt tar éis cóireála teasa pasanna solais, chuisnithe cuí, agus baint stoic rialaithe a úsáid chun damáiste ath-théamh a chealú an mhiotaleolaíocht chúramach a d’infheistigh tú a sheachaint.
Céim 6 Gach Comhpháirt Dísle a Chruinniú agus a Ailínigh
Tá do chomhpháirteanna dísle cruaite anois, meáite, agus meáite ar na toisí deiridh. Is cuid cruinneas iad gach ceann acu ina n-aonar. Is éard atá i gceist le cóimeáil ná córas feidhmithe - na páirteanna aonair sin agus inar féidir obair mhíchúramach a chealú gach uair an chloig de mheaisínithe agus de chóireáil teasa a tháinig roimhe. Ní hamháin go dtáirgeann bioráin treorach mí-ailínithe, airde stoptha mícheart, nó faoi-earrach réamhlódáilte. Déanann sé dochar don dísle féin, uaireanta thar a bheith eacnamaíoch. Leanann cóimeáil cheart bás stampála miotail seicheamh d'aon ghnó a fhíoraíonn oiriúnacht agus ailíniú ag gach céim sula dtéann an preas i dtimthriallta riamh.
Pionnaí Treorach a Feistiú agus Comhthreomhaireacht a Fhíorú
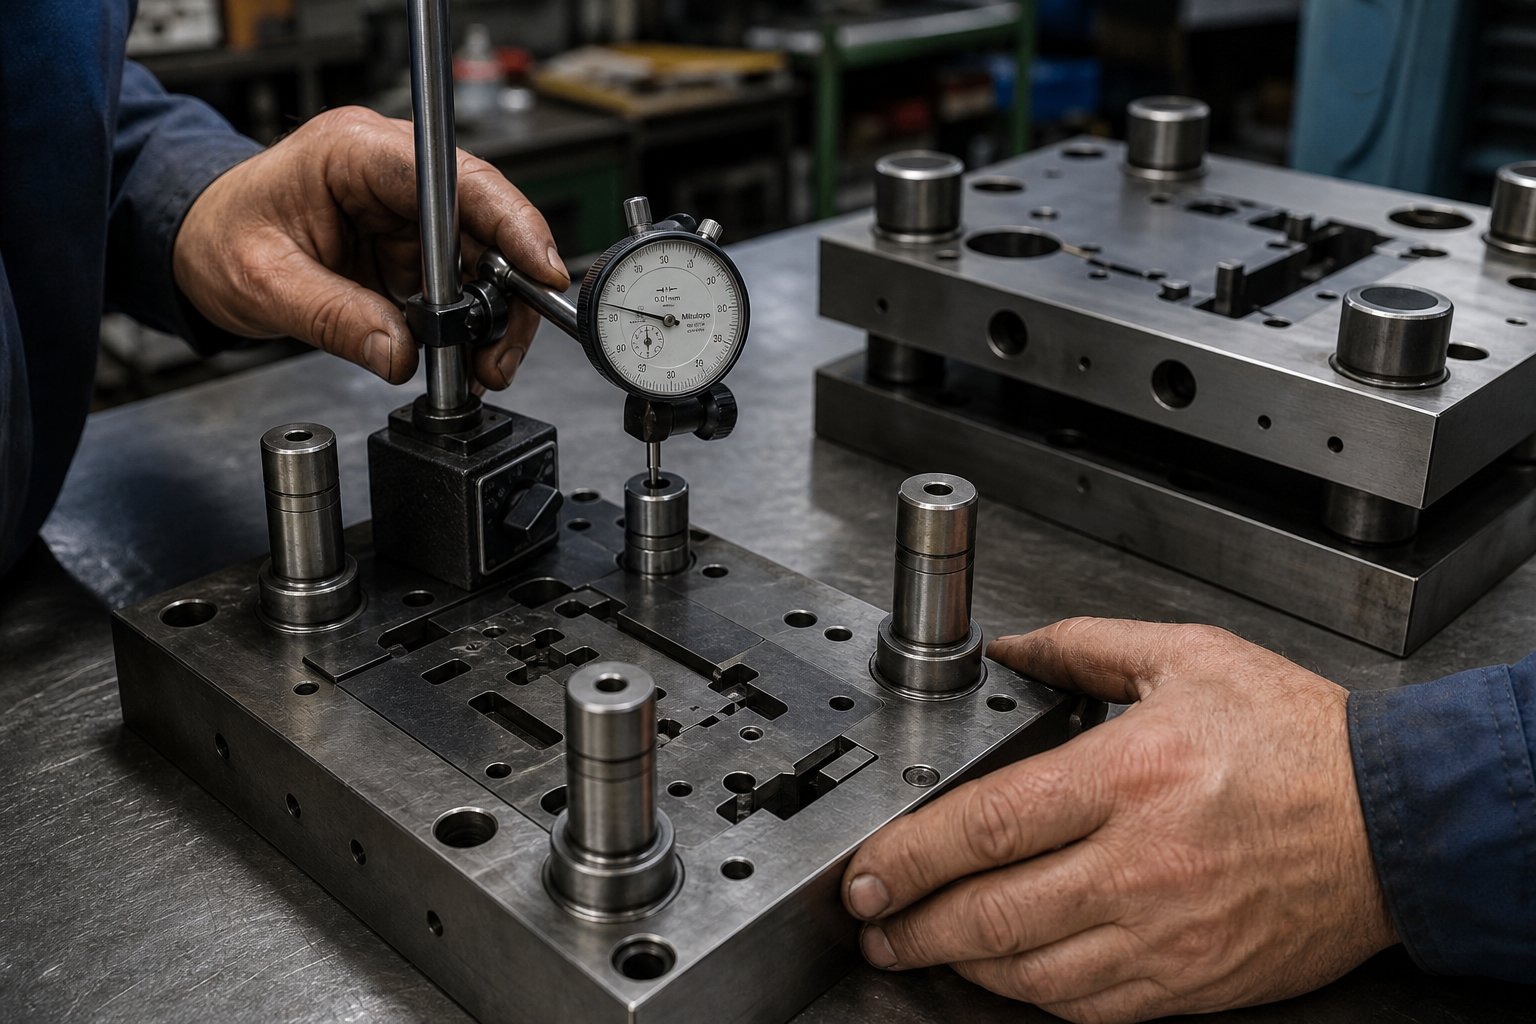
Is iad bioráin treorach cnámh droma ailíniú aon stampa dísle. Coinníonn siad na leatha uachtaracha agus íochtaracha i gclárú foirfe trí gach stróc, ag ionsú na bhfórsaí cliathánach a chuirfeadh an poll as lár i gcoibhneas leis an oscailt dísle. Ní-soshannta é a gcuid aclaíochta a dhéanamh i gceart.
Úsáideann an chumraíocht chaighdeánach abrúigh oiriúnach (cur isteach oiriúnach)i gceann bróg - de ghnáth an ceann is ísle - agus aduillín oiriúnach trí bushings cruaitesa bhróg freasúrach. Déanann an preasfheisteas an bioráin a ghlasáil go buan agus é ag gluaiseacht nialasach. Soláthraíonn na toir taistil treoraithe ach dóthain imréiteach (0.005{-0.012 mm de ghnáth) le haghaidh rothaíochta mín gan súgradh cliathánach. Lubricate na toir go héadrom le hola a bhaineann go sonrach le dísle le linn na suiteála chun cosc a chur ar an gcéad stróc.
Sula ndéantar aon chomhpháirteanna stampála miotail eile a shuiteáil, deimhnigh ingearachacht an bhioráin treorach. Cuir táscaire diailithe ar bhonn maighnéadach i gcoinne an seafta bioráin agus scuab a fhad iomlán. Is ionann rith amach inghlactha 0.01 mm nó níos lú thar an fad oibre. Méadaíonn aon earráid uilleach anseo tríd an stróc - bioráin a leans 0.02 mm ar dhromchla an bhróg a aistríonn go 0.04-0.06 mm de mhí-ailíniú ag síneadh iomlán stróc, go leor chun damáiste a dhéanamh d'imill ghearradh nó lomadh míchothrom a tháirgeadh.
Le bioráin suiteáilte agus seiceáilte, sleamhnaigh an bróg uachtarach ar na treoracha. Ba chóir go n-aistreoidh sé go réidh agus gan aon taobh-imirt inbhraite. Má tharlaíonn ceangailteach, seiceáil an bhfuil burrs ar an tolladh bushing nó mí-ailíniú beag idir lárionaid na bioráin treorach a fhágann nach bhfuil na bróga comhthreomhar. Ná cuir an bróg uachtair síos - ciallaíonn ceangailteach go bhfuil rud éigin mícheart, agus má bhrúnn tú tríd, déanann sé dochar do bhrú agus do phionna araon.
Comhthreomhaireacht idir aghaidheanna uachtair agus íochtair na bróg Críochnaíonn an seiceáil ailíniú. Cuir barra comhthreomhar talaimh beachtas trasna an bhróg íochtair agus scuab táscaire diailithe trasna aghaidh uachtair an bhróg ag suíomh dúnta. Ba chóir go mbeadh an diall laistigh de 0.0005 orlach in aghaidh an orlach de leithead bás. Ceartaigh aon diall le rádlú éadrom ar aghaidh an bhróg nó trí shocrúchán shim a choigeartú sula dtéann tú ar aghaidh.
Ag Socrú Die Shut Airde agus Réamhlódáil Earraigh
Is é airde stoptha airde iomlán an dísle cóimeáilte ina shuíomh dúnta iomlán. Caithfidh an toise seo titim laistigh den dísle atá ar fáil don phreas-spás airde - an fad ó aghaidh an reithe go dtí an barr bolster ag bun an lárionad marbh, lúide tiús treisithe. Fuaimeanna simplí, ach mearbhall idirairde stoptha brúigh agus airde stoptha básis cúis le damáiste fíor. Má tá an dísle ró-ard don raon coigeartaithe preas, síneann an fráma agus comhbhrú naisc faoi fhórsa iomarcach. Má bhíonn sé ró-ghearr, ní dhúnann an dísle go hiomlán agus tagann na codanna amach neamhiomlán.
Tomhais an airde stoptha agus an dísle dúnta go hiomlán ag baint úsáide as spásaire bog (stoc shim ag tiús ábhair) idir aghaidheanna pollta agus dísle. Is í airde iomlán an chruach - lena n-áirítear aon risers nó comhthreomhar a chuirtear faoin mbróg dísle - ná d’airde dísle. Deimhnigh go dtiteann an luach seo idir sonraíocht airde dísle agus uasairde an phreasa sula boltaítear aon rud síos.
Tagann réamh-ualach an earraigh seo chugainn. Cibé an bhfuil spriongaí coil, pillíní úireatán, nó sorcóirí gáis nítrigine á n-úsáid agat, tá an riail mar an gcéanna: níor cheart go ndéanfadh spriongaí ach 15-25% dá n-fhad saor a chomhbhrú agus iad ag lánstad. Má théann tú thar an raon seo is cúis le teip tuirse - scoilteann spriongaí, cailleann sorcóirí gáis brú, agus glacann pillíní úireatán sraith bhuan. Déan fad saor in aisce gach earrach a thomhas, ríomh an fad comhbhrúite ag airde stoptha, agus fíoraigh go dtagann an cóimheas comhbhrúite laistigh de theorainneacha sábháilte. Má tá lingeán comhbhrú níos mó ná 25% ag stoptar, tá an t-earrach ró-ghearr nó ní mór d'airde stoptha a choigeartú.
I gcás stampaí dísle a ritheann oibríochtaí forásacha, bíonn réamh-ualach míchothrom an earraigh ar fud an phláta stríocóra ina chúis le tilt le linn beathú stiallacha, rud a fhágann go ndéantar droch-chothú agus damáiste píolótach. Seiceáil go bhfuil na pócaí earrach go léir ag doimhneacht chomhionann agus go bhfuil an tsonraíocht chéanna ag spriongaí - is earráid choitianta ach inseachanta é rátaí earraigh a mheascadh ó sholáthraithe éagsúla.
Seicheamh Tionóil ón mBróg go dtí an Pláta Stripper
Leanann Die assembly bun-aníos, taobh amuigh-sa loighic. Bunaíonn tú ailíniú ar dtús (córas treorach), ansin cuireann tú comhpháirteanna oibre (bloc bás, punches), agus ar deireadh suiteáil córais tánaisteacha (stripper, spriongaí, píolótaí). Nuair a ritheann tú na céimeanna seo nó má léimtear an seicheamh tugtar isteach earráidí a thagann le saol oibre an dísle.
Seo an t-ord cóimeála iomlán maidir le bás a stampáil:
- Glan na comhpháirteanna go léir- díghéaraigh dromchlaí, bain olaí pacáistithe, agus scrúdaigh gach cuid faoi soilsiú maith le haghaidh scoilteanna, burrs nó damáiste seolta.
- Feistigh bioráin treorach sa bhróg íochtair- brúigh fit isteach i dhornanna athleasaithe, fíoraigh ingearachacht leis an táscaire.
- Daingnigh an bloc dísle go dtí an bróg íochtair- níos doichte boltaí gualainn i bpatrún crosa chun warping a chosc. Fíoraigh go bhfuil an aghaidh dísle comhthreomhar leis an mbróg laistigh den sonra.
- Suiteáil bushings treorach sa bróg uachtarach- deimhnigh feistiú mín sleamhnáin ar na bioráin treorach.
- Feistigh an sealbhóir punch agus punches go dtí an bróg uachtarach- deimhnigh go bhfuil gach punch ailínithe go comhlárnach lena oscailt dísle cúplála tríd an dísle a dhúnadh go mall agus aonfhoirmeacht an imréitigh a sheiceáil.
- Suiteáil an pláta tacaíochta- suíomh idir na cinnirí punchála agus an bróg uachtarach chun fórsa tionchair a dháileadh agus chun imprisean punch a chosc san ábhar bróg níos boige.
- Feistigh an pláta stripper le spriongaísocraigh - réamhualach an earraigh laistigh den raon comhbhrú 15-25%; deimhnigh brú stiall aonfhoirmeach ar fud aghaidh an phláta.
- Suiteáil píolótaí, locators, agus comhpháirteanna beatha- le haghaidh díslí forásach, cinntigh go bhfostaíonn píolótaí ábhar stiallacha go cruinn ag an bpáirc beathaithe deartha.
- Fíoraigh gach imréiteach le stoc shim- ábhar sleamhnáin-sleamhnú tiús idir gach oscailt pollta agus dísle chun tarraingt aonfhoirmeach beag a dhearbhú gan aon cheangal.
- Déan timthriall láimhe mall (rith tirim)- orlach an dísle dúnta gan ábhar, éisteacht le haghaidh teagmhála, scríobadh nó ceangailteach ag pointe ar bith sa stróc.
Le haghaidh bás stampála miotail forásach, is é seo an áit a shuiteálann tú freisinnotches sheachbhóthar- ciorruithe beaga faoisimh sa dísle a ligeann don stiall beathú ar aghaidh fiú nuair a bhíonn bioráin phíolótach fós gafa go páirteach. Feidhmíonn notches seachbhóthar diúltacha agus dearfacha i díslí stampála leath-mhiotail an chroífheidhm chéanna ach tá difríocht idir iad ó thaobh céimseata de. Tá uillinn iontrála mhaolaithe ag baint le seachbhóthar diúltach a bhrúnn an stiall go cliathánach de réir mar a théann sé chun cinn, agus soláthraíonn seachbhóthar dearfach dromchla treorach ardaithe. Cuireann an dá chineál cosc ar stiall-bhúclaíl agus ar bhriseadh píolótach le linn forchéimniú beatha, go háirithe ag luasanna níos airde preasa nuair a bhíonn am beatha ríthábhachtach.
Fiú le seicheamh cúramach, leanann earráidí áirithe tionóil i siopaí a bhraitheann ar thaithí thar thomhas. Seo iad na teipeanna is coitianta agus cad is cúis leo:
- Bioráin treorach mí-ailínitheDéanann - gal idir na toir agus na bioráin, rud a mhéadaíonn an fhrithchuimilt go dtí go gceanglaíonn an dísle i lár-stróc. Scriosann damáiste forásach dromchlaí busach agus bioráin araon.
- Airde stoptha mícheart (bás ró-ard don phreas)Gineann - tonnáiste iomarcach a dhéanann ró-ualach ar an bhfráma preas, a bhriseann punches, agus is féidir leis an bróg bás a scoilteadh.
- Brú earrach stripper neamhleorLigeann - don leathán-mhiotal cloí leis an bpunch ar an stróc fillte, ag tarraingt na drúchtíní ar ais tríd an dísle agus ag cur stróc ina dhiaidh sin.
- Casmhóiminte bolta míchothrom ar ghléasadh bloc dísleTugann - isteach tilt san aghaidh dísle a chruthaíonn imréiteach neamhionann, a tháirgeann lomadh barrchaolaithe ar thaobh amháin agus burr iomarcach ar an taobh eile.
- Pláta taca in easnamh nó curtha amúLigeann - do chinn punchála muisiriún isteach sa chruach bróg níos boige, ag cailliúint comhlárnachta de réir a chéile agus ag méadú imréiteach thar an lamháltas.
Tá gach ceann de na hearráidí seo inbhraite roimh an gcéad léiriú - má thomhaiseann tú. Sábhálann na 30 nóiméad a chaitear ar tháscairí scuabtha agus ag seiceáil tarraing shim laethanta fabhtcheartaithe agus seachtainí feithimh le haghaidh comhpháirteanna athsholáthair.
Níl dísle lánchóimeáilte ina shuí ar an mbinse fós ina uirlis táirgthe. Éiríonn sé ar cheann ach amháin tar éis fíor-ábhar a rith tríd, an t-aschur a thomhas, agus na neamhréireachtaí dosheachanta idir rún dearaidh agus réaltacht fhisiceach a cheartú. Is é an próiseas bailíochtaithe sin - die tryout - a chruthaíonn an tionól é féin nó a nochtann sé cad is gá a choigeartú.
Céim 7 Rith Triail Die agus Coigeartaigh do Cháilíocht Táirgthe
Níl dísle lánchóimeáilte ina shuí sa phreas fós neamhchruthaithe. Go dtí go n-eascraíonn fíor-ábhar tríd agus go n-imríonn an t-aschur iniúchadh, is hipitéis - nach uirlis táirgthe í an uirlisiú. Is éard is Die tryout ann ná an próiseas chun an hipitéis sin a thástáil go rianúil, ag tosú le amas riosca íseal agus ag dul i dtreo coinníollacha táirgthe iomlána agus gach easnamh á dhiagnóisiú agus á cheartú ar an mbealach. Is éard atá i gceist leis an gcéim seo chun spriocdháta a chomhlíonadh ná an bealach a sheolann siopaí páirteanna miotail droch-stampála ar deireadh nó a scriosann uirlisí ar an tríú rith táirgeachta.
Tá triail atriallach ó nádúr. Pleanáil do thimthriallta iomadúla buailte, tomhais, coigeartaithe agus ath-bhuail. Bíonn teipeanna táirgeachta, deisiúcháin dísle éigeandála, agus éalaithe cáilíochta a chosnaíonn i bhfad níos mó ná an lá breise de bhailíochtú cúramach i siopaí a dhéileálann le triail mar phas aonair.
An Chéad Amas a Rith ó Pháipéar go Ábhar Táirgeachta
Laghdaíonn an cur chuige forásach maidir leis an gcéad amas an riosca don dísle agus nochtaítear fadhbanna go luath. Smaoinigh air mar ardú rialaithe:
- Buaileann páipéir- dún an dísle ar leathán páipéir nó cairtchláir ar luas laghdaithe an phreasa. Léiríonn an tuiscint an ndéanann gach punches teagmháil go haonfhoirmeach, cibé an bhfuil an airde stoptha ceart, agus an gcuireann aon chomhpháirt isteach sular cheart. Gan miotail, gan aon bhaol damáiste uirlisí.
- Buaileann ábhar bog (alúmanam nó copar)Rith - cúpla stróc ar stoc leathán bog tanaí. Dífhoirmíonn alúmanam go héasca, mar sin nochtar fadhbanna ailínithe, foirmiú neamhiomlán, agus fadhbanna imréitigh gan punches cruaite a chur faoi ualaí gearrtha iomlána. Seiceáil na páirteanna ábhair boga le haghaidh patrún lomadh agus siméadracht.
- Ábhar táirgthe ar luas mall- beathaigh an táirgeadh iarbhír-leathán gráid isteach sa phreas stampála dísle ar luas laghdaithe (modh stróc aonair-). Déan iniúchadh láithreach ar gach cuid stampála miotail le haghaidh burrs, cruinneas tríthoiseach, riocht imeall, agus lochtanna dromchla.
- Luas táirgeachta le stiall luchtaithe- uair amháin mall-tá páirteanna luais tar éis iniúchadh a dhéanamh, rampaí suas go dtí strócanna sprice in aghaidh an nóiméid. Ní bhíonn roinnt fadhbanna - míchothaithe, tarraingt sluga, tógáil teasa - le feiceáil ach ag deireadh an táirgthe.
MarNótaí iris Metalforming, ní fhéadfaidh an chéad chuid críochnaithe ó dhísle comhleanúnach atá snáithithe go hiomlán cloí leis na ceanglais tríthoiseacha láithreach. Is minic go gcaithfidh stampers roinnt codanna a rith agus an stiall luchtaithe go hiomlán sula socraíonn an dísle chun aschur maith a tháirgeadh, toisc go bhféadfadh strócanna tosaigh an reithe preas a dhíluchtú in áiteanna a dteastaíonn teannas stiall iomlán chun foirm cheart a dhéanamh orthu.
Fadhbanna Coitianta Báite a Aithint agus a cheartú
Nochtann gach triail rud - agus is í an cheist an féidir leat a bhfuil á rá agat sna codanna a léamh. Rianaíonn gach locht ar chuid stampáilte miotail siar go dtí bunchúis shonrach sa dísle, agus tá socrú spriocdhírithe ag gach bunchúis. Seo iad na lochtanna trialacha is coitianta atá mapáilte de réir a mbunús agus a gceartúcháin:
| Locht | Cad a fheiceann tú | Fréamhchúis | Gníomh Ceartúcháin |
|---|---|---|---|
| Burr iomarcach | Ardaithe imeall géar os cionn 10% de thiús ábhar | Pionós neamhleor-chun-imréiteach bás nó imill ghearrtha caite | Ath{0}}mheilt imill ghearrtha; imréiteach in aghaidh an taobh a fhíorú agus a choigeartú; seiceáil ailíniú |
| Sluga ag tarraingt | Drúchtíní bhfostú chun Punch aghaidh, ceirteacha tarraingthe ar ais tríd an dísle | Fad talún bás neamhleor, briseadh bhfolús neamhleor, nó éifeacht shúchán ola | Méadú ar thalamh bás go dtí tiús ábhar 1.0-1.5x; cuir gnéithe coinneála sluga; lubrication a laghdú ar aghaidh punch |
| Marcanna lomadh míchothrom | Athraíonn leithead banna Burnish timpeall an imlíne gearrtha | Punch-chun-bás a thabhairt don mhí-ailíniú; aghaidheanna dísle neamh-comhthreomhar | Ath{0}}seiceáil ailíniú na bioráin treorach; ath{1}}aghaidheanna dísle a mheilt le haghaidh comhthreomhar; a fhíorú patrún chasmhóiminte bolt gléasta |
| Cúl earrach | Osclaíonn uillinn Bend thar an sprioc tar éis a fhoirmiú | Aisghabháil leaisteacha in ábhar; cúiteamh neamhleor overbend sa chéimseata dísle | Méadú ar an uillinn overbend (de ghnáth 2-5 chéim i gcás cruach éadrom, níos mó le haghaidh ard-neart); cuir monaí nó bunú ag APEX lúb |
| Scáineadh ag bends | Briseadh ar gha lúb seachtrach | ga Bend ró-daingean le haghaidh insínteacht ábhar; treo gráin comhthreomhar le líne Bend | ga Bend a mhéadú; treoshuíomh bán a rothlú; bain úsáid as grád ábhar níos foirmiúla |
| Gnéithe misfeed / mislocated | Aistríonn poill nó gnéithe an chuid suímh go dtí an chuid | Damáiste píolótach, earráid ama scaoilte fotha, nó sciorradh stiallacha | Píolótaí a iniúchadh le haghaidh caitheamh; coigeartaigh an fotha-an t-am scaoilte ionas go scaoilfeadh rollóirí amach tar éis dul isteach sa phíolóta ach roimh rannpháirtíocht iomlán; achar dul chun cinn a fhíorú |
Tá aird ar leith tuillte ag Burrs mar is iad na cinn is minicí a dhéantar triail a bhaint as. De réir anailíse lochtanna an tionscail, cruthaítear burrs nuair nach gcomhlíonann na criosanna briste punchála agus bás go glan - ó imréiteach mícheart, imill ghearrtha caite, ailíniú lag, nó éagsúlacht tiús ábhair. Má sháraíonn airde burr 10% de thiús an stoic, is gá idirghabháil a dhéanamh ar an dísle sula dtosaíonn an táirgeadh. Is é an príomh-rialú imréiteach cuí agus imill ghéar a choinneáil, agus cuireann monatóireacht ar airde burr le linn táirgeadh rabhadh luath ar fáil sula n-imíonn páirteanna as an tsonraíocht.
Is minic a éilíonn ceartú Springback an chuid is mó atriallta. Preabann ábhair ard-neart agus cruach dhosmálta siar go ionsaitheach, agus ní bhíonn an uillinn chúitimh intuartha i gcónaí ón ríomh amháin. Bí ag súil le dhá nó trí thimthriall coigeartaithe - róchail beagán, tomhais, coigeartaigh, ath-buail - sula gcoinníonn gnéithe foirmithe an spriocuillinn go comhsheasmhach.
Cáilíocht Chuid Chomhsheasmhach a Bhaint Amach Trí Atriall
Ní dhéanann cuid mhaith amháin an dísle a bhailíochtú. Deimhníonn cáilíocht chomhsheasmhach thar rith samplach de 30-50 páirteanna stampála miotail as a chéile go bhfuil an uirlisiú cobhsaí. Tomhais criticiúla ar pháirteanna an chéad earra ag baint úsáide as calipers, tomhsairí, nó trealamh CMM i gcoinne lamháltais phriontála páirteanna. Athrú rian ar fud an rith - má tá suíomh an phoill ag druidim le 0.05 mm thar 30 amas, tá rud éigin ag caitheamh nó ag aistriú, fiú má éiríonn le codanna aonair cigireacht a dhéanamh.
Príomhthomhais le linn bailíochtú na dtrialacha:
- Burr airde- fíoraigh faoi bhun an ghlao uasta (go minic 0.05-0.10 mm i gcás páirteanna miotail cruinneas-stampáilte).
- Gné-go-gnéithe toisí- deimhnigh spásáil na bpoll, coinníonn achair chiumhais agus suíomhanna lúb laistigh den lamháltas priontála.
- Uillinneacha Bend- tomhas le uillinntomhas nó le comparadóir optúil tar éis aisghabháil iomlán leaisteach.
- Maoile- seiceáil páirteanna bánaithe ar phláta dromchla le tomhasairí mothaithe; is féidir corna atá leagtha nó strus iarmharach Bow páirteanna cothrom.
- Coinníoll dromchla- iniúchadh le haghaidh scratches, marcanna galling, nó imprisean dísle a léiríonn fadhbanna teagmhála uirlisí.
Nuair a choinníonn na toisí go léir trasna an rith samplach, doiciméadaigh na socruithe brúigh - tonnáiste, airde stoptha, fad beathaithe, luas, agus socrú lubrication. Is iad seo do bhunlíne le haghaidh tosaithe táirgthe agus socraithe dísle sa todhchaí ar an meaisín stampála miotail céanna. Is pointe tosaigh fabhtcheartaithe é aon imeacht ó na socruithe seo le linn an táirgthe nuair a bhíonn an cháilíocht ag gluaiseacht.
Tá Tryout i láthair na huaire freisin chun tonnáiste an phreasa a dhearbhú faoin ualach iarbhír. Déanann go leor siopaí stop-léamh luaidhe a bhlocáil agus an dísle snáithithe go hiomlán - ag seiceáil an bhfuil bearnaí sa phreas nó an sraonann sé faoi na fíorfhórsaí ginte ag gach stáisiún gníomhach ag an am céanna. Má sraonann an preas, ní mór don reithe titim síos beagán chun doimhneacht fhoirmithe ceart agus cáilíocht gearrtha a choinneáil, go háirithe ar chodanna miotail atá stampáilte níos tiús nó níos airde.
Déanann an t-iniúchadh pas páirteanna stampáilte an t-aistriú ó fhorbairt uirlisí go dtí ullmhacht táirgthe go comhsheasmhach. Ach ní hí ullmhacht táirgeachta an líne chríochnaithe - is é pointe tosaigh na freagrachta cothabhála leanúnaí a chinneann an mairfidh an dísle seo i ndáiríre do na milliúin amas ar dhear tú é.
Céim 8 Coinnigh Do Dhísle agus Bíodh a fhios agat Cathain le Foinsiú allamuigh a dhéanamh
Braitheann codanna comhsheasmhacha a rolladh as an bpreas le linn trialacha mar líne chríochnaithe. I ndáiríre, cuireann siad tús le rás i bhfad níos faide. Déanfaidh dísle stampála miotail a tógadh as cruach uirlis préimhe agus cruinneas-a meaisínithe go lamháltais miocrón fós díghrádú ar stróc trí stróc - imill ghearrtha dull, caitheamh bioráin treorach, tuirse spriongaí, agus sruthanna ailínithe. Tagann an difríocht idir dísle a mhaireann na milliúin amas agus ceann a theipeann ar 200,000 síos ar chothabháil smachtaithe, faoi thiomáint ag an sceideal a dhéantar sula dtagann lochtanna chun solais i gcodanna táirgthe.
Sceidil Géarúcháin agus Tréimhsí Iniúchta a Bhunú
Baineann cothabháil éifeachtach go díreach le comhaireamh seachas dátaí féilire amháin. Caitheann dísle a ritheann 50,000 stróc in aghaidh na seachtaine níos tapúla ná rothaíocht amháin 5,000 - soiléir, ach tá go leor siopaí fós ag mainneachtain iniúchtaí seachtainiúla beag beann ar dhéine an táirgeachta iarbhír. Tugann an próiseas déantúsaíochta stampála luach saothair do sceidealú bunaithe ar fhianaise: rianaigh do hit counter, logáil treochtaí burr, agus lig do na sonraí a insint duit nuair a bhíonn an tseirbhís dlite.
Is pointe tosaigh praiticiúil do dhísle stampála miotail saincheaptha i dtáirgeadh meánmhéide ná athbhreithniú géaraithe gach 50,000-150,000 amas, ag brath ar chruas an ábhair agus ar ghrád cruach uirlisí. Déanann cruach dhosmálta agus ábhair ard-neart dlús a chur le caitheamh imeall, ag giorrú eatraimh. Síneann ábhair níos boige ar nós alúmanam agus práis iad. Coigeartaigh as sin bunaithe ar an méid a bhreathnaíonn tú le linn iniúchtaí.
Seo a bhfuil le hiniúchadh ag gach eatramh cothabhála:
- Coinníoll ceannródaíoch- seiceáil le haghaidh slánú, sliseanna, micreascáineadh, agus airde burr ar pháirteanna samplacha a tarraingíodh díreach roimh an múchadh.
- Bioráin treorach agus caitheamh bushing- mothaigh do scaoilteacht, éist le torann mínormálta le linn rothaíochta, agus bí ag faire amach do mharcanna scórála nó gallógacha ar dhromchlaí bioráin.
- Tuirse earraigh- tomhais an fad saor in aghaidh na sonraí bunaidh; athsholáthar aon earraigh a chaill níos mó ná 10% dá fhad saor in aisce nó a léiríonn scoilteadh infheicthe.
- Sruth ailínithe- táscaire diailithe a scuabadh thar aghaidheanna dísle uachtair agus íochtair ag suíomh dúnta; léiríonn diall thar 0.01 mm athrú gléasta nó caitheamh treorach.
- Slándáil ceanglóir- seiceáil na boltaí gléasta, na bioráin duail agus na coimeádáin go léir le haghaidh scaoilteachta de bharr creathadh timthriallach.
- Cosáin aslonnaithe scrap- glan-bhailiú sluga, slisní slisne agus smionagar a charnann i gcuasanna dísle agus sna sleamhnáin idir ritheanna.
- Seachadadh lubricationDeimhnigh - go sroicheann bealaí gach pointe feidhmchláir atá beartaithe gan bac nó spotaí tirime.
Baineann an teicníocht cheart um ghéarú chomh mór leis an am. Dromchla meilt an aghaidh punch agus bás talamh go cothrom a choimeád ar bun ar an geoiméadracht bunaidh agus caidreamh imréiteach. Bain ach go leor ábhar chun imeall glan - a athbhunú, de ghnáth 0.05-0.10 mm in aghaidh an timthriall géaraithe. Tar éis meilt, coigeartaigh an airde stoptha ag an méid céanna a bhaintear chun bás a dhúnadh i gceart. Má dhéantar bac ar an gcoigeartú sin, osclaíonn sé imréiteach de réir a chéile le gach géarú, rud a chruthaíonn na fadhbanna burr céanna a raibh tú ag iarraidh deireadh a chur leo.
MarIris foirmithe miotailbéim, ba cheart do shiopaí costais chothabhála a rianú ar leithligh ó chostais deisiúcháin. Caomhnaíonn cothabháil coisctheach riocht reatha an dísle. Athchóiríonn deisiúchán rud briste cheana féin. Nuair a chuirtear an dá cheann le chéile, feiceann an bhainistíocht costais "cothabhála" teannta agus cuireann siad brú ar an bhfoireann seirbhís sceidealaithe - a laghdú go díreach mar fhreagra mícheart. Ba cheart go mbeadh méadú ar ghníomhaíocht chothabhála phleanáilte ag teacht le laghdú ar dheisiúcháin éigeandála agus ar chostais fholaithe aga neamhfhónaimh.
Ag Aithint Cathain is Teastaíonn Athoibriú nó Athchur ar Bhás
Láimhseálann fabhtálacha géaraithe agus comhpháirteanna gnáthchaitheamh. Ach nuair a leanann an stáisiún céanna ag teip go gairid i ndiaidh seirbhíse, nó nuair a fhilleann sruth tríthoiseach laistigh de chúpla míle amas ó shocrú fíoraithe, tá teorainn leis an ngnáthchothabháil bainte amach. Léiríonn na patrúin seo saincheisteanna níos doimhne - athrú imréiteach carntha ar fud an dísle ar fad, tuirse struchtúrach sa bhróg, nó easnamh dearadh bunúsach nach socrófar aon mhéid meilt.
Bí ag faire do na truicear formhéadaithe seo sa phróiseas déantúsaíochta stampála miotail:
- Burr athfhillteach nó sruth tríthoiseach fiú tar éis géarú fíoraithe agus ceartú ailíniú.
- Sliseadh nó scoilteadh imill ghearrtha seachas slánú de réir a chéile - léiríonn sé seo ró-ualach nó tuirse ábharach thar a seoltaí géaraithe.
- Bhí gá le bioráin treorach nó le hathsholáthar toir níos mó ná dhá uair sa bhliain ar dhísle táirgeachta.
- Tá go leor ábhar bainte ag géarú carnach (go hiondúil 3-5 mm san iomlán) go bhfuil raon coigeartaithe airde dúnta ídithe.
- Tá lamháltais pháirt níos doichte mar gheall ar athruithe innealtóireachta agus ní féidir leis an gcéimseata dísle atá ann faoi láthair an tsonraíocht nua a shealbhú a thuilleadh.
Nuair a bhíonn na comharthaí seo le feiceáil, déantar an cinneadh idir athchóiriú (atógáil ailt caite agus ailíniú a athchóiriú) agus athsholáthar iomlán. Faigheann oireann athchóirithe bás nuair a bhíonn an bróg, na treoracha agus an struchtúr iomlán fós slán ach go bhfuil comhpháirteanna oibre níos mó ná a saol seirbhíse. Is é an t-athsholáthar an glaoch ceart nuair a chuirtear sláine struchtúrach i gcontúirt, nuair a bhíonn costais charnacha athoibre ag druidim le costas tógála nua, nó nuair a éilíonn toirt an táirgthe uirlisí atá in ann dís stampáil bheacht a dhéanamh ar chomhsheasmhacht na ngluaisteán.
Cathain is cóir Comhpháirtíocht a dhéanamh le Déantóir Dísle Gairmiúil
Láimhseálann go leor siopaí géarú, athsholáthar earraigh agus babhtálacha comhpháirteanna bunúsacha sa-go héifeachtach. Feidhmíonn sé sin le haghaidh dísle bánaithe simplí agus méideanna measartha táirgeachta. Ach tá teorainn shoiléir ann ina n-imíonn -acmhainneacht tí as agus go n-éireoidh stampálaithe miotail gairmiúla le hacmhainní innealtóireachta iomlána an bealach is fearr.
| Cás | In-Déanann Cothabháil Tí é a láimhseáil | Déantóir Die Gairmiúil ag Teastáil |
|---|---|---|
| Géarú imeall ar chruach uirlisí caighdeánach | Is leor - grinder dromchla agus feisteas bunúsach | Níl - ach amháin má tá an chéimseata casta nó go bhfuil gá le hathmhúnlú EDM sreinge |
| Earrach agus athsholáthar comhpháirteanna | Tá - páirteanna athsholáthair stoic agus cóimeáil caighdeánach | Níl - ach amháin má tá gá le-ath-innealtóireacht ar chomhpháirteanna saincheaptha |
| Atógáil stáisiún dísle forásach | Is féidir má tá sreang EDM agus CNC meilt ag an siopa | Is féidir - nuair a theastaíonn athdhearadh nó bailíochtú CAE ó stáisiúin iolracha |
| Faigheann stampáil feithicleach bás le ceanglais PPAP | Is annamh a sháraíonn éilimh dhoiciméadaithe agus bhailíochtaithe - an chuid is mó de na siopaí inmheánacha | Tá - córas cáilíochta iomlán, ionsamhlúchán agus cumas iniúchta ag teastáil |
| Dísle nua le haghaidh céimseata cuid athraithe nó toirt níos airde | Níl - ach amháin má tá -seomra uirlisí seirbhíse iomlán ann | Tá - anailís féidearthachta, dearadh, meaisínithe agus triail ar fad ag teastáil |
| Fréamh cliseadh bás-chúis anailís a éilíonn ionsamhlú CAE | Níl - easpa bogearraí FEA agus saineolas ionsamhlúcháin ag formhór na siopaí | Aithníonn insamhalta - fadhbanna foirmithe nach féidir a fheiceáil ó chigireacht fhisiciúil |
Ceist forbhreathnú cuideachta bás stampála miotail úsáideach chun ceist a chur ar aon chomhpháirtí féideartha: an gclúdaíonn siad an sreabhadh oibre iomlán ó indéantacht trí bhailíochtú táirgeachta, nó gan ach céimeanna meaisínithe scoite? Tá an t-idirdhealú tábhachtach mar is minic a theastaíonn - athchuairt ar dhísle a theipeann arís agus arís eile ar an bpróiseas iomlán, ní hamháin go ndéantar comhpháirt amháin a athmheabhrú.
I gcás foirne a bhfuil níos mó airde déanta acu ar a gcuid bás intí-ag déanamh cumas táirgthe nó a bhfuil gá acu le huirlisiú de ghrád le haghaidh conarthaí ar líon ard, cuireann comhpháirtíocht le soláthraí seirbhíse iomlán deireadh leis an bhforchostas comhordaithe a bhaineann le díoltóirí ar leith a bhainistiú le haghaidh dearadh, meaisínithe, cóireála teasa agus trialacha. YICHEN, mar shampla, tairiscintíRéitigh dísle stampála saincheaptha RFQ-réidhgo réise anailís féidearthachta, CAE insamhalta, meaisínithe beachtas, ritheann trialach, agus iniúchadh deiridh - an sreabhadh oibre céanna clúdaithe ar fud an treoir seo, a fhorghníomhófar faoi chóras cáilíochta amháin. Tá an cur chuige comhtháite sin thar a bheith luachmhar maidir le díslí stampála feithicleach agus feidhmchláir bheachtais eile ina mbíonn tionchar díreach ag rátaí inrianaitheachta agus ceadú pasanna don chéad uair ar línte ama táirgthe.
Cibé an bhfuil do dhísle stampála miotail á chothabháil agat sa teach nó i do pháirtí le speisialtóir, fanann an prionsabal mar a chéile: caomhnaíonn cothabháil an infheistíocht a rinne tú i ngach céim roimhe seo. Monatóireacht a dhéanamh ar líon na n-amas, cigireacht a dhéanamh go córasach, géarú sula dteipeann ar na himill, agus formhéadaigh go hionraic nuair a stopann cúram gnáthaimh. Ní féidir le dísle a tógadh le maireachtáil na milliúin amas é sin a dhéanamh ach amháin má tá an clár cothabhála taobh thiar de disciplínithe go cothrom.
Ceisteanna Coitianta Maidir le Dísle Stampála a Dhéanamh
1. Cén fhad a thógann sé bás stampála a dhéanamh ón tús?
Go hiondúil tógann sé 4-dísle bhánaithe stáisiúin amháin simplí 4{-8 seachtaine ón dearadh go dtí an triail, agus d’fhéadfadh go mbeadh 12-20 seachtain nó níos mó ag teastáil le haghaidh dísle forásach casta. Braitheann an t-amlíne ar chastacht na bpáirteanna, roghnú ábhar, modh meaisínithe (lámhleabhar vs CNC/Wire EDM), timthriallta cóireála teasa, agus líon na n-atriallta trialacha is gá chun cáilíocht pháirteach chomhsheasmhach a bhaint amach. Is féidir le siopaí le cumas EDM sreang intí agus CNC línte ama a chomhbhrú go mór i gcomparáid leis na céimeanna meaisínithe foinsiú allamuigh sin.
2. Cad é an cruach uirlis is fearr chun bás a stampáil?
Níl aon cruach uirlis amháin is fearr - braitheann an rogha ceart ar an méid oibríochta agus táirgeachta. Is fearr go mór le cruach uirlis D2 (54-61 HRC) maidir le blainceáil agus polladh fada-mar gheall ar fhriotaíocht chaitheamh eisceachtúil. Cuireann A2 meascán cothrom de chruas agus de chruas ar fáil do mheánmhéid bás agus do thóin níos faide. Soláthraíonn S7 friotaíocht turraing níos fearr le haghaidh oibríochtaí troma bánaithe agus lúbthachta. I gcás feidhmeanna atá thar a bheith ard toirte nó ábhar scríobach, is féidir le hionchuir chomhdhúile síneadh a chur le saolré an dísle 500-1000% thar chruach uirlise soladach i stáisiúin ar leith.
3. Conas a ríomhann tú imréiteach punch agus bás le haghaidh stampála leathán miotail?
Is ionann imréiteach bás in aghaidh an taobh agus tiús ábhar arna iolrú faoi chéatadán imréitigh. Le haghaidh cruach éadrom, bain úsáid as 5-10% in aghaidh an taobh; Éilíonn ábhair níos boige cosúil le alúmanam 5-7%, agus tá 10-12% nó níos mó ag teastáil ó ábhair níos déine cosúil le cruach dhosmálta. Mar shampla, trí bhánú cruach éadrom 1.5 mm ar 8% in aghaidh an taobh, tugann sé imréiteach 0.12 mm ar gach taobh, rud a fhágann go bhfuil an oscailt bás 0.24 mm níos mó ná an punch iomlán. Cinntíonn imréiteach cuí ailíniú briste glan, burr íosta, agus saolré leathnaithe uirlisí.
4. Cad is cúis le burrs iomarcacha ar chodanna stampála agus conas a shocraíonn tú é?
Tá burrs iomarcacha - ardaithe imill ghéar a sháraíonn 10% de thiús an ábhair - mar thoradh ar phuncháil neamhleor-chun-imréiteach bás, imill ghearrtha laga nó caite, nó mí-ailíniú idir pollta agus dísle. Is éard atá i gceist leis an bhfeistiú ná imill ghearrtha a ath-mheilt chun géire a athbhunú, imréiteach in aghaidh an taobh a fhíorú agus a choigeartú chun sonraíochtaí ábhair a mheaitseáil, agus ailíniú bioráin treorach agus comhthreomharacht aghaidh dísle a sheiceáil. Feidhmíonn monatóireacht airde burr le linn táirgeadh mar chóras luathrabhaidh a spreagann cothabháil sula n-imíonn páirteanna as sonraíocht.
5. Cathain ar cheart duit dísle a stampáil a fhoinsiú in ionad tógáil isteach sa teach?
Foinsiú allamuigh nuair a sháraíonn do thionscadal cumas trealaimh tí - go háirithe nuair nach bhfuil EDM sreinge agat le haghaidh próifílí casta, nuair a bhíonn ionsamhlú CAE uait le haghaidh bailíochtú dearaidh, má tá doiciméadú feithicleach de ghrád PPAP uait, nó nuair a bhíonn gá le hathdhearadh ar stáisiúin dísle forásacha. Láimhseálann déantúsóirí dísle seirbhíse iomlána ar nós YICHEN anailís féidearthachta, ionsamhlúchán, meaisínithe beachtas, ritheanna trialacha, agus cigireacht faoi chóras cáilíochta amháin, rud a chuireann deireadh le comhordú ildíoltóra. Tá an cur chuige comhtháite seo thar a bheith luachmhar do chonarthaí ar líon ard ina mbíonn tionchar díreach ag rátaí ceadaithe pas ar línte ama táirgthe.


